เครื่องพันพาเลทกลายเป็นคอขวดของสายการผลิตได้อย่างไร และควรแก้ตรงไหนก่อน?

ในโรงงานที่มีการจัดสินค้าใส่พาเลทก่อนนำเข้าโกดังหรือเตรียมขนส่ง ขั้นตอนการพันฟิล์มอาจดูเหมือนเป็นงานปลายสายที่ไม่ได้ซับซ้อนมาก แต่เมื่อปริมาณสินค้าเพิ่มขึ้น ขั้นตอนนี้สามารถกลายเป็นจุดที่ทำให้สายการผลิตช้าลงได้ หากเครื่องพันพาเลทรองรับจำนวนพาเลทไม่ทัน จะเริ่มมีสินค้ารอสะสม รถโฟล์คลิฟท์ต้องรอ และพื้นที่ทำงานเริ่มแออัด ปัญหาจึงไม่ได้อยู่ที่ความเร็วของเครื่องเพียงอย่างเดียว แต่อาจเกี่ยวข้องกับวิธีนำพาเลทเข้า-ออก การทำงานของพนักงาน และการจัดพื้นที่รอบเครื่องด้วย ดังนั้น ก่อนเพิ่มเครื่องหรือเปลี่ยนเครื่องใหม่ ควรหาสาเหตุที่แท้จริงก่อนว่าคอขวดเกิดตรงไหน

เครื่องพันพาเลทกลายเป็นคอขวดได้อย่างไร?

คอขวดเกิดขึ้นเมื่อขั้นตอนหนึ่งทำงานได้ช้ากว่าขั้นตอนก่อนหน้า เช่น สายการผลิตสามารถจัดสินค้าออกมาได้ 20 พาเลทต่อชั่วโมง แต่เครื่องพันพาเลทรองรับได้เพียง 12-15 พาเลทต่อชั่วโมง พาเลทที่เหลือก็จะเริ่มรอสะสม หากเกิดขึ้นต่อเนื่องหลายชั่วโมง พื้นที่รอสินค้าจะเต็ม รถโฟล์คลิฟท์เคลื่อนตัวได้ยาก และอาจทำให้ขั้นตอนก่อนหน้าต้องลดความเร็วหรือหยุดรอ

อย่างไรก็ตาม ปัญหาไม่ได้หมายความว่าเครื่องพันช้าเสมอไป เพราะหนึ่งรอบการทำงานยังรวมถึงการนำพาเลทเข้า จัดตำแหน่ง เริ่มเครื่อง จัดการฟิล์ม และนำพาเลทออกด้วยบางโรงงานเครื่องใช้เวลาพันจริงเพียง 1-2 นาที แต่กลับเสียเวลารอรถโฟล์คลิฟท์หรือพนักงานอีกหลายจุดที่ทำให้ระบบช้าจึงอาจอยู่รอบเครื่องมากกว่าตัวเครื่องเอง

สัญญาณว่าเครื่องพันพาเลทเริ่มเป็นคอขวด

สัญญาณที่สังเกตได้ง่ายคือมีพาเลทวางรอหน้าเครื่องอยู่เป็นประจำ โดยเฉพาะช่วงที่สายการผลิตทำงานเต็มกำลัง อีกสัญญาณหนึ่งคือรถโฟล์คลิฟท์ต้องจอดรอ หรือพนักงานต้องเร่งนำสินค้าเข้าและออกจากเครื่องพันพาเลทตลอดเวลา หากเครื่องต้องหยุดบ่อยจากปัญหาฟิล์มขาด ต้องจัดตำแหน่งสินค้าใหม่ หรือต้องให้พนักงานเข้ามาช่วยหลายขั้นตอน เวลาต่อพาเลทก็จะเพิ่มขึ้นเช่นกัน สิ่งที่ควรดูคือภาพรวมตั้งแต่พาเลทมาถึงพื้นที่พันจนออกไปยังขั้นตอนถัดไป ไม่ควรวัดเฉพาะเวลาที่เครื่องกำลังหมุน

ก่อนเปลี่ยนเครื่องพันพาเลทควรตรวจตรงไหนก่อน?

ก่อนตัดสินใจเปลี่ยน เครื่องพันพาเลทควรตรวจสอบขั้นตอนการทำงานจริงก่อนว่าเวลาส่วนใหญ่เสียไปตรงไหน เพราะบางครั้งปัญหาอาจไม่ได้เกิดจากตัวเครื่องโดยตรง แต่อยู่ที่ขั้นตอนรอบ ๆ เครื่อง

1. ตรวจเวลารอนำพาเลทเข้าเครื่อง

ดูว่าพาเลทต้องรอนานแค่ไหนก่อนเข้าสู่เครื่อง หากมีพาเลทวางรอจำนวนมาก อาจต้องตรวจสอบเส้นทางรถโฟล์คลิฟท์หรือพื้นที่พักสินค้าว่าจัดไว้เหมาะสมหรือไม่

2. ตรวจเวลาจัดตำแหน่งสินค้า

หากพนักงานต้องใช้เวลานานในการจัดพาเลทให้ตรงตำแหน่งก่อนเริ่มพันฟิล์ม อาจทำให้เวลารวมต่อพาเลทเพิ่มขึ้น ควรดูว่าพื้นที่และตำแหน่งวางสินค้าช่วยให้ทำงานได้สะดวกหรือไม่

3. ตรวจเวลาที่ใช้ในการพันฟิล์ม

ควรจับเวลาว่า เครื่องพันพาเลทใช้เวลาพันจริงกี่นาทีต่อพาเลท แล้วเปรียบเทียบกับเวลาที่เสียไปในขั้นตอนอื่น เช่น หากเครื่องใช้เวลาพันเพียง 2 นาที แต่ต้องรอรถโฟล์คลิฟท์อีก 3 นาที การเปลี่ยนไปใช้เครื่องที่หมุนเร็วขึ้นอาจไม่ได้ช่วยเพิ่มจำนวนพาเลทต่อชั่วโมงมากเท่าที่คาด

4. ตรวจขั้นตอนจัดการปลายฟิล์ม

บางครั้งเวลาถูกใช้ไปกับการตัดฟิล์ม ผูกปลายฟิล์ม หรือเตรียมเครื่องสำหรับพาเลทถัดไป หากขั้นตอนนี้ต้องทำด้วยมือหลายครั้ง ก็ควรพิจารณาว่าสามารถปรับวิธีทำงานให้เร็วขึ้นได้หรือไม่

5. ตรวจเวลารอนำพาเลทออก

หลังพันเสร็จแล้ว พาเลทควรถูกนำออกจากพื้นที่ได้อย่างต่อเนื่อง หากต้องรอรถโฟล์คลิฟท์มารับนาน เครื่องก็ไม่สามารถเริ่มงานพาเลทถัดไปได้ทันที

6. ตรวจโปรแกรมและจำนวนรอบการพัน

อีกจุดที่ควรตรวจคือการตั้งค่าโปรแกรมของเครื่องพันพาเลทเพราะบางกรณีอาจตั้งจำนวนรอบการพันมากเกินความจำเป็น ทำให้ใช้เวลาต่อพาเลทเพิ่มขึ้น

อย่างไรก็ตาม การลดจำนวนรอบควรพิจารณาจากความมั่นคงของสินค้าและความเหมาะสมในการขนส่งเป็นหลัก ไม่ควรลดจำนวนรอบเพียงเพื่อให้เครื่องทำงานเร็วขึ้น เมื่อแยกตรวจสอบแต่ละขั้นตอนแล้ว จะเห็นได้ชัดขึ้นว่าควรแก้ที่ตัวเครื่อง พื้นที่ รถโฟล์คลิฟท์ หรือวิธีการทำงาน ซึ่งอาจช่วยแก้ปัญหาคอขวดได้โดยยังไม่จำเป็นต้องเปลี่ยนเครื่องใหม่

เครื่องพันพาเลทควรสัมพันธ์กับปริมาณงาน

หากโรงงานมีพาเลทไม่มาก เครื่องแบบกึ่งอัตโนมัติอาจเพียงพอ เพราะพนักงานยังสามารถช่วยจัดการสินค้าเข้าและออกได้ทันแต่เมื่อปริมาณพาเลทเพิ่มขึ้น การพึ่งพาพนักงานและรถโฟล์คลิฟท์ในทุกขั้นตอนอาจทำให้เกิดการรอมากขึ้น ในกรณีนี้อาจต้องพิจารณาเครื่องพันพาเลทที่มีระบบอัตโนมัติมากขึ้น หรือเชื่อมต่อกับสายพานลำเลียงเพื่อให้สินค้าผ่านขั้นตอนได้ต่อเนื่อง

เป้าหมายจึงไม่ใช่เลือกเครื่องที่เร็วที่สุด แต่คือเลือกเครื่องที่เหมาะกับจำนวนพาเลทและรูปแบบการทำงานของโรงงานจริง

สรุป

เครื่องพันพาเลทสามารถกลายเป็นคอขวดของสายการผลิตได้ หากขั้นตอนการพันฟิล์มรองรับจำนวนพาเลทไม่ทัน ส่งผลให้สินค้ารอสะสม รถโฟล์คลิฟท์รอคิว และพื้นที่ทำงานเริ่มติดขัด แต่ต้นเหตุไม่ได้อยู่ที่ตัวเครื่องเสมอไป อาจเกิดจากการเคลื่อนย้ายสินค้า พนักงาน หรือการจัดพื้นที่รอบเครื่องด้วย สิ่งที่ควรทำก่อนคือจับเวลาการทำงานจริงและหาว่าเสียเวลาตรงจุดใด หากแก้ได้ด้วยการปรับขั้นตอนก็ควรเริ่มจากตรงนั้นก่อน แล้วจึงพิจารณาเพิ่มเครื่องหรือเปลี่ยนเป็นระบบอัตโนมัติเมื่อปริมาณงานสูงเกินความสามารถของระบบเดิม

คำถามที่พบบ่อย:

1. เครื่องพันพาเลทเหมาะกับโรงงานที่มีปริมาณงานมากแค่ไหน?

เครื่องพันพาเลทเหมาะกับโรงงานที่ต้องจัดส่งสินค้าบนพาเลทเป็นประจำ โดยเฉพาะเมื่อเริ่มมีปริมาณงานมากจนการพันด้วยมือใช้เวลานานหรือควบคุมคุณภาพได้ยาก ก่อนเลือกใช้งานควรดูจำนวนพาเลทต่อวัน ขนาดสินค้า รูปแบบการขนส่ง และจำนวนพนักงานที่ต้องใช้ เพื่อเลือกเครื่องให้เหมาะกับปริมาณงานจริงมากที่สุด

2. สายการผลิตช้าลง ควรเริ่มตรวจสอบจากจุดไหนก่อน?

หากพบว่าสายการผลิตเริ่มมีสินค้ารอสะสม ควรเริ่มจากดูว่าจุดใดใช้เวลานานที่สุด เช่น การนำพาเลทเข้า การพันฟิล์ม หรือการเคลื่อนย้ายสินค้าออก ไม่ควรรีบสรุปว่าเครื่องจักรทำงานช้าเพียงอย่างเดียว การจับเวลาของแต่ละขั้นตอนจะช่วยให้เห็นต้นเหตุและเลือกวิธีแก้ได้ตรงจุดมากขึ้น

3. ระบบแพ็กกิ้งมีผลต่อความเร็วในการจัดส่งสินค้าอย่างไร?

ระบบแพ็กกิ้งมีผลโดยตรงต่อความต่อเนื่องของงานปลายสาย หากการห่อ การจัดพาเลท หรือการเคลื่อนย้ายสินค้าใช้เวลานาน ก็อาจทำให้สินค้ารอสะสมก่อนเข้าโกดังหรือขึ้นรถขนส่งได้ การจัดขั้นตอนให้ต่อเนื่อง ลดการรอ และเลือกอุปกรณ์ให้เหมาะกับปริมาณงาน จะช่วยให้การจัดส่งทำได้เร็วและเป็นระเบียบมากขึ้น

แหล่งอ้างอิง:
[1] วารสารวิชาการพระจอมเกล้าพระนครเหนือ. การเพิ่มประสิทธิภาพสายการประกอบโรเตอร์ กรณีศึกษา โรงงานผลิตชิ้นส่วนยานยนต์ ABC (2022). เข้าถึงวันที่: 31 สิงหาคม 2026
[2] วารสารวิชาการพระจอมเกล้าพระนครเหนือ. การเพิ่มประสิทธิภาพกระบวนการผลิตจากการวิเคราะห์การซ่อมบำรุงฉุกเฉินเมื่อเครื่องขัดข้อง (2015). เข้าถึงวันที่: 31 สิงหาคม 2026
[3] สถาบันเทคโนโลยีไทย-ญี่ปุ่น. การปรับปรุงประสิทธิภาพการผลิตของสายการผลิต GD-P3 (Line_sub): กรณีศึกษา บริษัท เด็นโซ่ (ประเทศไทย) จำกัด (2013). เข้าถึงวันที่: 31 สิงหาคม 2026

สินค้าเข้า Modern Trade ใช้เครื่องพันฟิล์มยืดอย่างไรให้เหมาะ

การส่งสินค้าเข้า Modern Trade เช่น ห้างค้าปลีก ซูเปอร์มาร์เก็ต หรือศูนย์กระจายสินค้า ไม่ได้ดูเฉพาะคุณภาพของสินค้าภายในกล่องเท่านั้น แต่สภาพของพาเลทระหว่างการขนส่งก็มีความสำคัญเช่นกัน หากสินค้าวางไม่มั่นคง กล่องเอียง หรือฟิล์มพันหลวมเกินไป อาจเกิดปัญหาระหว่างการยก เคลื่อนย้าย และจัดเก็บได้ โดยเฉพาะธุรกิจที่ต้องจัดส่งสินค้าเป็นจำนวนมาก การใช้ เครื่องพันฟิล์มยืดจึงช่วยให้การพันพาเลทมีความสม่ำเสมอกว่าการพันด้วยมือ สามารถควบคุมแรงดึง จำนวนรอบ และรูปแบบการพันให้เหมาะกับสินค้าแต่ละประเภทได้ อย่างไรก็ตาม เครื่องจะช่วยได้เต็มประสิทธิภาพก็ต่อเมื่อเริ่มจากการจัดเรียงสินค้าอย่างเหมาะสม และมีการตั้งค่าตามลักษณะงานจริง

เครื่องพันฟิล์มยืดช่วยเตรียมพาเลทก่อนเข้า Modern Trade อย่างไร

สินค้าหนึ่งพาเลทกว่าจะเดินทางจากโรงงานไปถึงปลายทาง ต้องผ่านหลายขั้นตอน ทั้งการยกขึ้นรถ การขนส่งบนถนน การยกลง และการเคลื่อนเข้าสู่คลัง ระหว่างทางมีทั้งแรงสั่นสะเทือน การเบรก และการเข้าโค้ง หากกล่องไม่ได้ถูกยึดไว้อย่างเหมาะสม กองสินค้าอาจค่อย ๆ เคลื่อนหรือเอียงได้ เครื่องพันฟิล์มยืดทำหน้าที่ช่วยพันฟิล์มรอบกองสินค้าอย่างต่อเนื่อง เพื่อให้กล่องหลายใบยึดตัวเข้าหากันและอยู่กับพาเลทได้มั่นคงขึ้น ข้อดีคือสามารถกำหนดค่าการทำงานให้ใกล้เคียงกันในแต่ละรอบ ลดความแตกต่างที่อาจเกิดจากแรงของพนักงานแต่ละคน แต่ไม่ได้หมายความว่ายิ่งพันแน่นยิ่งดี เพราะสินค้าแต่ละชนิดมีน้ำหนักและความแข็งแรงของบรรจุภัณฑ์ต่างกัน หากแรงดึงสูงเกินไป กล่องบางอาจยุบหรือเสียรูป ในขณะที่แรงดึงน้อยเกินไปก็อาจยึดสินค้าได้ไม่ดีพอ

ก่อนใช้เครื่องพันฟิล์มยืดต้องดูการเรียงสินค้าก่อน

ปัญหาหลายอย่างไม่ได้เริ่มจากเครื่อง แต่อาจเกิดตั้งแต่ตอนจัดสินค้าลงพาเลท หากกล่องชั้นล่างวางไม่เสมอกัน สินค้าน้ำหนักมากอยู่ด้านเดียว หรือมีกล่องยื่นออกจากขอบมากเกินไป แม้จะพันฟิล์มแล้ว กองสินค้าก็ยังมีโอกาสเสียสมดุลได้

จุดที่ควรตรวจเบื้องต้น

  1. กองสินค้าควรตั้งตรง ไม่เอียงไปด้านใดด้านหนึ่ง
  2. กล่องไม่ควรยื่นออกจากขอบพาเลทมากผิดปกติ
  3. น้ำหนักควรกระจายให้ใกล้เคียงกัน
  4. พาเลทต้องไม่แตกหรือมีส่วนแหลมที่อาจทำให้ฟิล์มขาด

หากพบปัญหาในขั้นตอนนี้ ควรจัดเรียงใหม่ก่อนนำพาเลทเข้าเครื่อง เพราะฟิล์มมีหน้าที่ช่วยยึดสินค้า ไม่ได้ใช้แก้กองสินค้าที่วางผิดรูปตั้งแต่ต้น

ตั้งค่าเครื่องพันฟิล์มยืดให้เหมาะกับสินค้าแต่ละประเภท

หนึ่งในข้อดีของ เครื่องพันฟิล์มยืดคือสามารถกำหนดค่าการพันตามลักษณะสินค้าได้ เช่น แรงดึง จำนวนรอบบริเวณฐาน จำนวนรอบด้านบน ความเร็วของแท่นหมุน และความเร็วของชุดจ่ายฟิล์ม สินค้าแต่ละแบบไม่ควรใช้ค่าเดียวกันทั้งหมด ตัวอย่างเช่น กล่องเครื่องดื่มที่มีน้ำหนักมากอาจรับแรงดึงได้มากกว่ากล่องขนมหรือกล่องสินค้าที่มีผนังบาง ดังนั้นควรทดลองกับสินค้าจริงก่อนกำหนดเป็นมาตรฐาน บริเวณฐานของพาเลทเป็นจุดที่ควรให้ความสำคัญ เพราะช่วยให้กองสินค้ายึดอยู่กับตัวพาเลท หากฟิล์มพันเฉพาะรอบกล่อง แต่ไม่ได้ลงมาช่วยยึดบริเวณฐานอย่างเหมาะสม เมื่อยกหรือขนส่ง กองสินค้ากับพาเลทอาจเคลื่อนตัวไม่พร้อมกัน

ในทางกลับกัน การเพิ่มจำนวนรอบมากเกินไปก็ไม่ได้ช่วยให้ดีขึ้นเสมอ เพราะนอกจากจะใช้ฟิล์มเพิ่มแล้ว ยังอาจเพิ่มแรงกดต่อกล่องโดยไม่จำเป็น สิ่งที่ควรทำคือหาค่าที่พอดีกับสินค้าแต่ละชนิด

สินค้าเข้า Modern Trade ต้องระวังเรื่องฉลากและบาร์โค้ด

เมื่อใช้เครื่องพันฟิล์มยืดกับสินค้าที่ต้องส่งเข้า Modern Trade อีกเรื่องที่ไม่ควรมองข้ามคือฉลาก บาร์โค้ด รหัสสินค้า หรือเอกสารที่ใช้ในการตรวจรับ แม้ฟิล์มยืดจะเป็นแบบใส แต่หากพันซ้อนหลายชั้นหรือเกิดรอยย่นตรงตำแหน่งบาร์โค้ด ก็อาจทำให้เครื่องสแกนอ่านข้อมูลได้ยากขึ้น โดยเฉพาะในพื้นที่ที่มีแสงสะท้อนจากผิวฟิล์ม

ก่อนจัดส่งจึงควรดูว่าบาร์โค้ดยังสแกนได้ ฉลากไม่ยับ และเอกสารสำคัญไม่อยู่ในตำแหน่งที่หลุดง่าย นอกจากนี้ Modern Trade แต่ละรายอาจกำหนดขนาดพาเลท ความสูง หรือจุดติดฉลากแตกต่างกัน ผู้ส่งสินค้าจึงควรตรวจสอบเงื่อนไขของคู่ค้าแต่ละแห่งก่อนนำสินค้าไปส่ง

เลือกเครื่องพันฟิล์มยืดตามปริมาณงานจริง

การเลือกเครื่องพันฟิล์มยืดไม่จำเป็นต้องเริ่มจากเครื่องที่เร็วที่สุดหรือมีระบบมากที่สุด แต่ควรดูว่าธุรกิจมีปริมาณงานแบบใด วันหนึ่งต้องพันกี่พาเลท สินค้ามีน้ำหนักเท่าไร และพื้นที่ใช้งานภายในคลังเพียงพอหรือไม่ สำหรับพาเลททั่วไปที่มีรูปทรงค่อนข้างสม่ำเสมอ เครื่องแบบ Turntable เป็นรูปแบบที่พบได้บ่อย โดยนำพาเลทวางบนแท่นกลม จากนั้นแท่นจะหมุนรอบตัวเอง ขณะที่ชุดจ่ายฟิล์มเคลื่อนขึ้นและลงตามโปรแกรมที่ตั้งไว้ แต่หากสินค้าไม่เหมาะกับการหมุน มีน้ำหนักมาก หรือรูปทรงไม่มั่นคง อาจต้องพิจารณาเครื่องรูปแบบอื่นแทน การเลือกจึงควรดูทั้งชนิดสินค้า ปริมาณงาน และพื้นที่สำหรับรถ Forklift เข้าออก ไม่ใช่ดูแค่ความเร็วของเครื่องเพียงอย่างเดียว

หลังพันเสร็จ ควรตรวจพาเลทอีกครั้ง

แม้เครื่องจะทำงานครบตามโปรแกรมแล้ว ก็ยังควรตรวจพาเลทก่อนนำขึ้นรถ เพราะ เครื่องพันฟิล์มยืดทำงานตามค่าที่ตั้งไว้ แต่ไม่สามารถรู้ได้ว่ากล่องบางใบเสียหาย พาเลทแตก หรือฉลากหลุดระหว่างการทำงานหรือไม่ควรตรวจว่ากองสินค้ายังตั้งตรง ฟิล์มไม่มีรอยขาดหรือหย่อน บริเวณฐานยึดอยู่กับพาเลท และฉลากหรือบาร์โค้ดยังอยู่ในสภาพพร้อมตรวจรับ

สำหรับสินค้าที่ส่งเป็นประจำ ธุรกิจสามารถเก็บค่าการพันที่ทดลองแล้วว่าเหมาะสมไว้เป็นโปรแกรม เช่น โปรแกรมสำหรับกล่องหนัก กล่องเบา หรือพาเลทสูง วิธีนี้ช่วยให้พนักงานไม่ต้องตั้งค่าใหม่ทุกครั้ง และทำให้งานแต่ละรอบมีมาตรฐานใกล้เคียงกันมากขึ้น

สรุป

การใช้ เครื่องพันฟิล์มยืดสำหรับสินค้าเข้า Modern Trade ไม่ได้มีสูตรเดียวว่าต้องพันกี่รอบหรือใช้แรงดึงเท่าไรจึงจะเหมาะที่สุด เพราะสินค้าแต่ละประเภทมีน้ำหนัก รูปทรง และความแข็งแรงต่างกัน สิ่งสำคัญคือเริ่มจากการเรียงสินค้าให้เหมาะสม ตั้งค่าเครื่องตามลักษณะงาน ให้ความสำคัญกับการยึดบริเวณฐาน และตรวจฉลากหรือบาร์โค้ดก่อนจัดส่ง หากเป็นสินค้าที่ส่งเป็นประจำ ควรทดลองกับงานจริงแล้วเก็บค่าที่เหมาะสมไว้เป็นมาตรฐาน วิธีนี้ช่วยให้การพันพาเลทมีความสม่ำเสมอ ลดความผิดพลาด และทำให้สินค้าอยู่ในสภาพพร้อมสำหรับการขนส่งเข้าสู่ Modern Trade มากขึ้น

คำถามที่พบบ่อย:

1. เครื่องพันฟิล์มยืดควรตั้งค่าเหมือนกันสำหรับสินค้าทุกประเภทหรือไม่?

ไม่ควรใช้ค่าเดียวกันกับสินค้าทุกประเภท เพราะน้ำหนัก รูปทรง และความแข็งแรงของบรรจุภัณฑ์แตกต่างกัน การใช้ เครื่องพันฟิล์มยืดควรทดลองกับสินค้าจริงก่อน เพื่อหาค่าแรงดึง จำนวนรอบ และความเร็วที่เหมาะสม โดยเฉพาะบริเวณฐานที่ต้องยึดสินค้าเข้ากับพาเลทให้มั่นคง เมื่อได้ค่าที่เหมาะสมแล้วควรบันทึกเป็นโปรแกรมมาตรฐานสำหรับงานประเภทนั้น เพื่อลดความคลาดเคลื่อนในการทำงานแต่ละครั้ง

2. สินค้าที่จะส่งเข้า Modern Trade ควรตรวจอะไรเป็นพิเศษก่อนจัดส่ง?

ก่อนส่งสินค้าเข้า Modern Trade ควรตรวจทั้งความมั่นคงของกองสินค้า สภาพฟิล์ม บริเวณฐานพาเลท รวมถึงฉลากและบาร์โค้ด โดยเฉพาะบาร์โค้ดควรอยู่ในตำแหน่งที่สแกนได้ง่าย ไม่ถูกฟิล์มซ้อนหนาหรือมีรอยย่นบดบัง นอกจากนี้ควรตรวจเงื่อนไขของคู่ค้าแต่ละรายด้วย เพราะบางแห่งอาจกำหนดขนาดพาเลท ความสูงของสินค้า หรือตำแหน่งติดฉลากแตกต่างกัน

3. พันพาเลทให้แน่นมากที่สุดจะช่วยให้สินค้าปลอดภัยขึ้นหรือไม่?

การพันพาเลทไม่จำเป็นต้องแน่นที่สุดเสมอไป เพราะหากใช้แรงดึงหรือจำนวนรอบมากเกินความจำเป็น อาจทำให้กล่องยุบ เสียรูป หรือสิ้นเปลืองฟิล์มโดยไม่ได้เพิ่มความมั่นคงอย่างเหมาะสม แนวทางที่ดีกว่าคือจัดเรียงสินค้าให้สมดุลก่อน จากนั้นทดลองระดับแรงดึงและจำนวนรอบให้เหมาะกับสินค้าจริง พร้อมตรวจว่ากองสินค้ายังตั้งตรงและยึดกับฐานได้ดีหลังจบการทำงาน

แหล่งอ้างอิง:
[1] SAGE Publications – Journal of Plastic Film & Sheeting. Impact of multiple extrusion on LLDPE cast stretch film performance in pallet wrapping (2026). เข้าถึงวันที่: 31 สิงหาคม 2569
[2] สถาบันรหัสสากล (GS1 Thailand) สภาอุตสาหกรรมแห่งประเทศไทย. 5 ขั้นตอนการเตรียมรหัสบาร์โค้ด GS1 ให้สอดคล้องกับระเบียบข้อบังคับด้านการตรวจสอบย้อนกลับ (2026). เข้าถึงวันที่: 31 สิงหาคม 2569
[3] กรมส่งเสริมการค้าระหว่างประเทศ (DITP) กระทรวงพาณิชย์. โชว์ศักยภาพสินค้าไทยในงาน CISMEF ครั้งที่ 20 เมืองกวางโจว หนุนสินค้า SMEs ไทยบุกตลาดจีน (2025). เข้าถึงวันที่: 31 สิงหาคม 2569

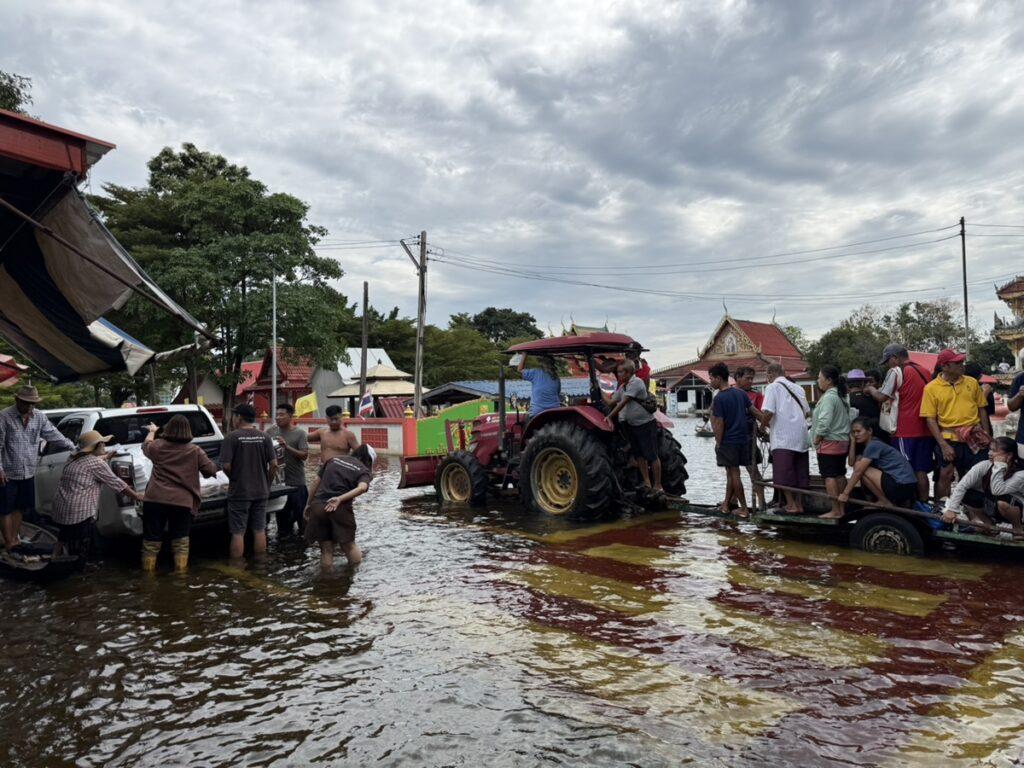
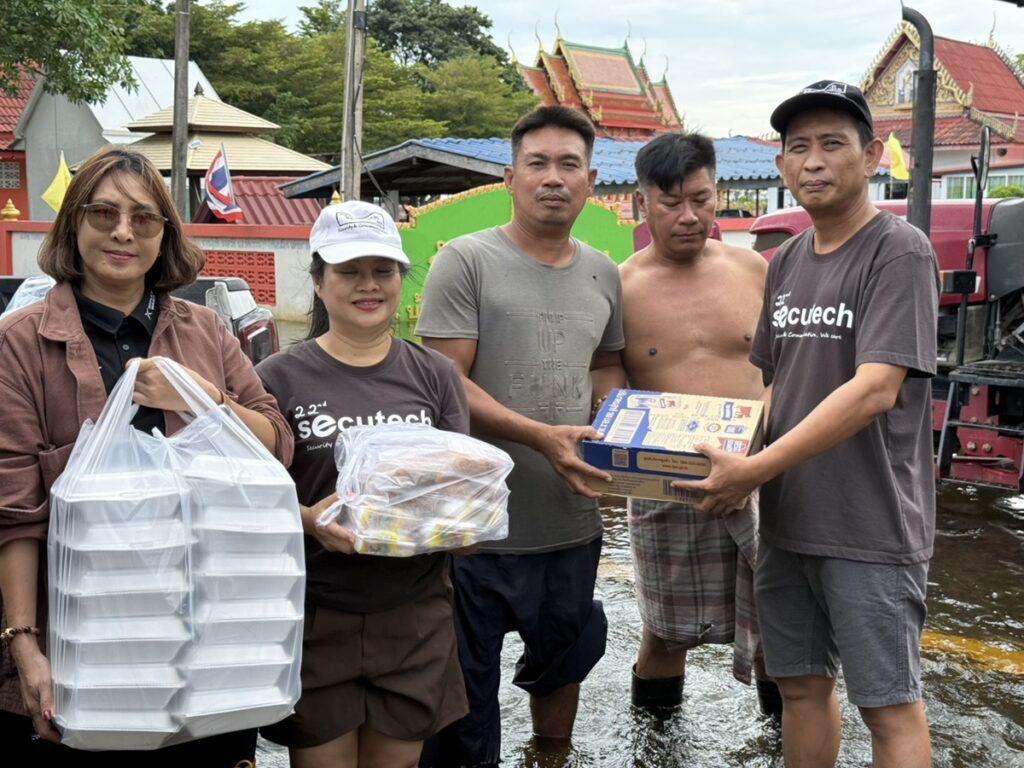
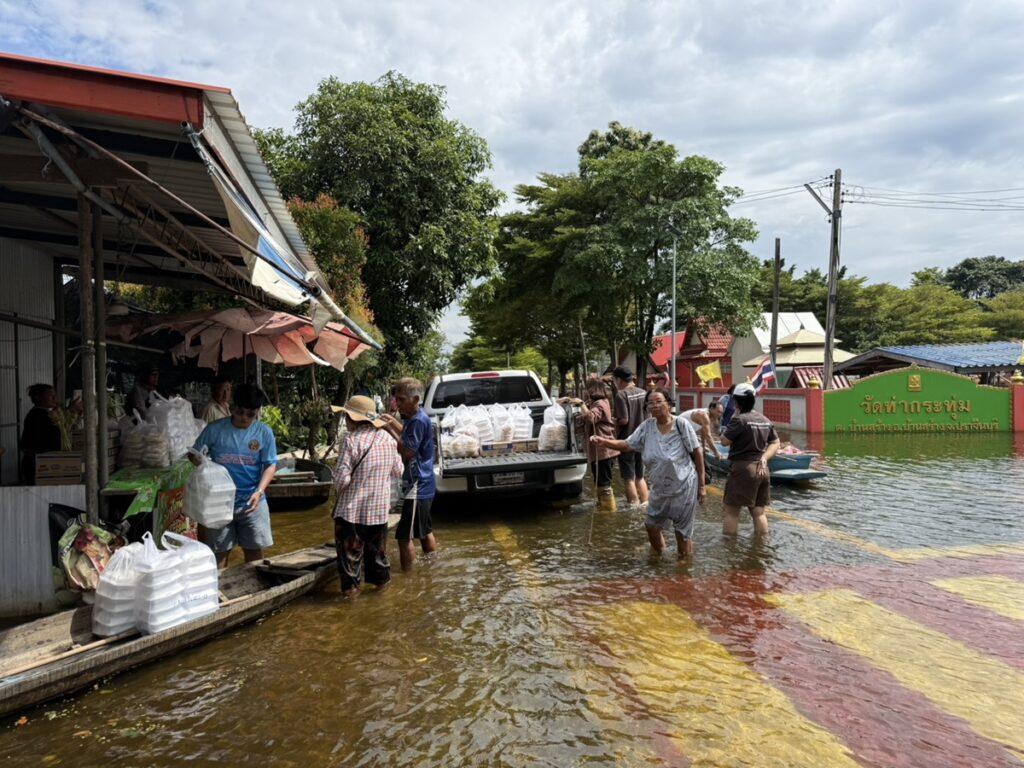
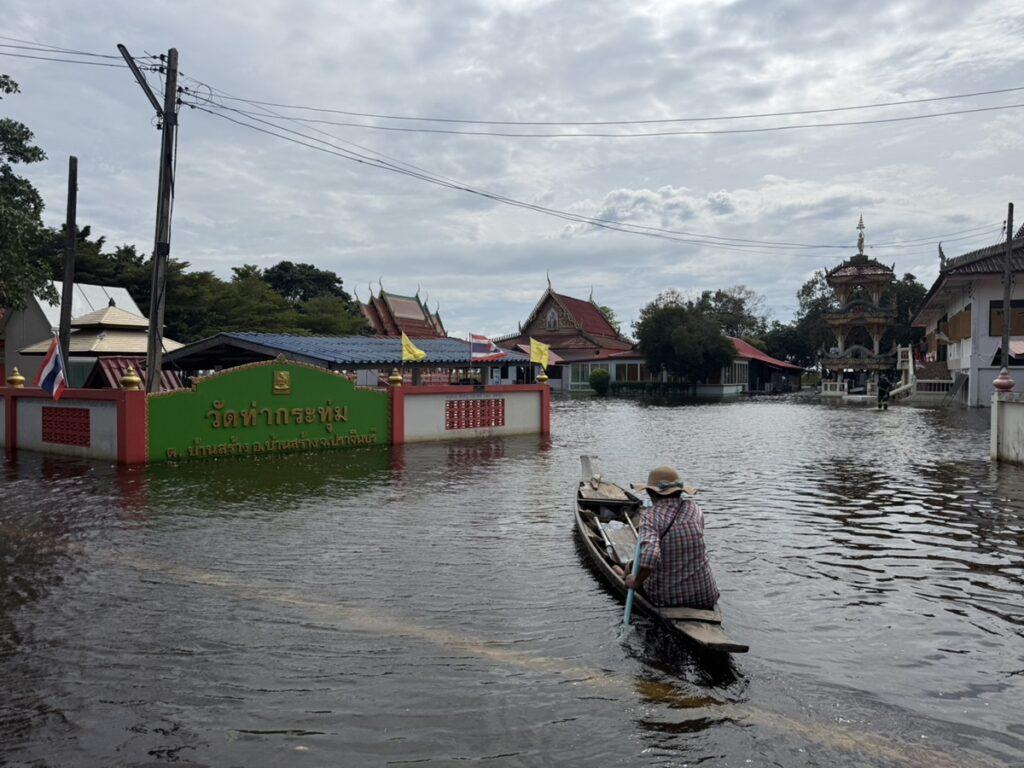
Smart Wasp Thailand ร่วมส่งกำลังใจให้ผู้ประสบภัยน้ำท่วม

Smart Wasp Thailand ร่วมส่งกำลังใจให้ผู้ประสบภัยน้ำท่วม

ขอส่งข้าวกล่อง 350 กล่อง พร้อมนมตราไทย-เดนมาร์ค ถึงพี่น้องผู้ประสบภัยน้ำท่วม ที่วัดท่ากระทุ่ม ต.บ้านสร้าง อ.บ้านสร้าง จ.ปราจีนบุรี 10 ตุลาคม 2569

ขอขอบคุณผู้ใหญ่บ้าน คุณแอน โสดาวงษ์และผู้นำหมู่บ้านศาลเจ้า ที่ช่วยประสานและแจกจ่ายให้ถึงมือทุกครอบครัว

ขอเป็นกำลังใจให้ทุกคนผ่านช่วงเวลานี้ไปได้ด้วยดีครับ 🙏

ต้องส่งสินค้าไกล เลือกเครื่องพันฟิล์มยืดอย่างไรให้พาเลทมั่นคงตลอดการขนส่ง

การส่งสินค้าระยะไกลไม่ได้มีความเสี่ยงเฉพาะตอนยกสินค้าขึ้นหรือลงจากรถเท่านั้น แต่ตลอดเส้นทางพาเลทต้องเจอทั้งแรงสั่นสะเทือน การเบรก การเลี้ยว และสภาพถนนที่แตกต่างกัน หากสินค้าแต่ละกล่องขยับเพียงเล็กน้อยซ้ำ ๆ เป็นเวลาหลายชั่วโมง ก็อาจทำให้กองสินค้าที่เคยตั้งตรงเริ่มเอียงหรือเสียรูปได้ การพันฟิล์มจึงไม่ใช่แค่การหุ้มสินค้าเพื่อป้องกันฝุ่น แต่มีส่วนช่วยรักษาสินค้าแต่ละชิ้นให้อยู่รวมกันเป็นหน่วยเดียว โดยเฉพาะโรงงานหรือคลังสินค้าที่ต้องส่งของไปต่างจังหวัดหรือเดินทางเป็นระยะทางไกล การเลือกเครื่องพันฟิล์มยืดที่เหมาะกับลักษณะสินค้า พร้อมตั้งค่าแรงดึงและจำนวนรอบให้สัมพันธ์กับ Load จึงเป็นเรื่องที่ควรพิจารณาตั้งแต่ก่อนเริ่มขนส่ง เพราะการพันแน่นที่สุดไม่ได้หมายความว่าจะเหมาะกับสินค้าทุกประเภทเสมอไป

พาเลทต้องเจอแรงอะไรบ้าง และเครื่องพันฟิล์มยืดช่วยได้อย่างไร

ระหว่างที่รถขนส่งวิ่งอยู่ พาเลทไม่ได้อยู่นิ่งเหมือนตอนวางอยู่ภายในคลังสินค้า แต่ต้องเจอกับแรงหลายทิศทางตลอดเส้นทาง โดยเฉพาะการเดินทางไกลที่เกิดแรงเหล่านี้ซ้ำเป็นจำนวนมากแรงที่พบได้บ่อย ได้แก่

  • แรงจากการออกตัวและเร่งความเร็ว สินค้ามีแนวโน้มเคลื่อนตัวไปด้านหลัง
  • แรงจากการเบรก สินค้าอาจเคลื่อนหรือเอนไปด้านหน้า โดยเฉพาะกรณีเบรกกะทันหัน
  • แรงจากการเลี้ยว ทำให้กองสินค้ารับแรงทางด้านข้าง และอาจเกิดการเอียง
  • แรงสั่นสะเทือนจากถนน แม้แต่แรงสั่นเล็ก ๆ หากเกิดซ้ำเป็นเวลานานก็ทำให้กล่องค่อย ๆ เคลื่อนออกจากตำแหน่งเดิมได้
  • แรงจากการยกและเคลื่อนย้ายพาเลท เช่น ตอนใช้รถโฟล์คลิฟท์ยกขึ้นรถหรือย้ายระหว่างคลังสินค้า

ดังนั้น จุดประสงค์ของการใช้เครื่องพันฟิล์มยืดจึงไม่ใช่เพียงทำให้ฟิล์มหุ้มรอบกองสินค้า แต่ต้องช่วยให้สินค้าหลายชิ้นเกาะรวมกันและรักษารูปทรงของ Load ให้ได้ตลอดการเคลื่อนย้าย

หากพันหลวมเกินไป เมื่อรถวิ่งและเกิดแรงสั่น กล่องอาจค่อย ๆ ขยับออกจากตำแหน่ง แต่ในทางกลับกัน หากพันแน่นเกินไป สินค้าบางประเภท เช่น กล่องบาง บรรจุภัณฑ์ที่ยุบตัวง่าย หรือสินค้าที่เสียรูปได้ อาจได้รับแรงกดจนกล่องบุบหรือเสียหายได้เช่นกัน

จึงควรมองการพันพาเลทเป็นการหาสมดุลระหว่าง “ความมั่นคง” กับ “แรงที่สินค้าแต่ละประเภทสามารถรับได้”

รูปทรงและน้ำหนักสินค้า มีผลต่อการตั้งเครื่องพันฟิล์มยืดอย่างไร

พาเลทที่มีน้ำหนักเท่ากันไม่ได้หมายความว่าจะใช้วิธีพันเหมือนกันได้ทั้งหมด เพราะรูปทรงและการกระจายน้ำหนักของสินค้ามีผลต่อความมั่นคงอย่างมาก

ตัวอย่างเช่น พาเลทที่เป็นกล่องสี่เหลี่ยมขนาดใกล้เคียงกันและเรียงเป็นชั้นอย่างสม่ำเสมอ มักควบคุมการพันได้ง่ายกว่าพาเลทที่มีสินค้าหลายขนาดวางรวมกัน เนื่องจากฟิล์มสามารถสัมผัสกับผิวของ Load ได้ค่อนข้างสม่ำเสมอ

แต่หากสินค้าเป็นทรงสูง ฐานแคบ หรือด้านบนมีน้ำหนักมากกว่าด้านล่าง เมื่อรถเลี้ยวหรือเบรก พาเลทอาจมีโอกาสโยกและเอียงมากขึ้น จึงควรให้ความสำคัญกับการยึดบริเวณฐานกับพาเลทให้มั่นคง

ในกรณีที่เป็นสินค้ามีน้ำหนักมาก การพันฟิล์มเพียงรอบเดียวหรือสองรอบอาจไม่เพียงพอ เพราะแรงเฉื่อยที่เกิดขึ้นระหว่างการขนส่งจะมากตามน้ำหนักของ Load ส่วนพาเลทน้ำหนักเบาแต่มีรูปทรงไม่สม่ำเสมอ ก็อาจต้องเพิ่มรอบพันในบางตำแหน่งเพื่อควบคุมสินค้าไม่ให้แยกออกจากกัน

ก่อนตั้งค่าเครื่องพันฟิล์มยืดจึงควรพิจารณาอย่างน้อย 4 เรื่อง ได้แก่ น้ำหนักรวม ความสูงของพาเลท รูปทรงของกองสินค้า และความแข็งแรงของบรรจุภัณฑ์

หากโรงงานมีสินค้าหลายประเภท การใช้ค่าเดียวกับทุกพาเลทอาจไม่เหมาะ ควรแบ่งกลุ่ม Load แล้วกำหนดรูปแบบการพันที่เหมาะกับแต่ละกลุ่มแทน

แรงดึง รอบพัน และ Pre-Stretch ของเครื่องพันฟิล์มยืดควรปรับอย่างไร

การตั้งค่าการพันมีผลโดยตรงต่อความมั่นคงของพาเลท โดยค่าที่ควรให้ความสำคัญคือแรงดึงของฟิล์ม จำนวนรอบที่พัน และระดับ Pre-Stretch

1. แรงดึงฟิล์ม คือระดับความตึงที่เกิดขึ้นขณะฟิล์มพันรอบสินค้า หากแรงน้อยเกินไป ฟิล์มอาจไม่สามารถรวบสินค้าให้อยู่ในตำแหน่งเดิมได้ แต่หากแรงมากเกินไป กล่องหรือสินค้าอาจถูกบีบจนเสียรูป

2. จำนวนรอบพัน ก็ไม่ควรดูเพียงจำนวนรอบรวมทั้งหมด เพราะบางตำแหน่งของพาเลทต้องการการยึดมากกว่าจุดอื่น โดยทั่วไปบริเวณฐานเป็นจุดสำคัญ เพราะต้องช่วยเชื่อมกองสินค้าเข้ากับตัวพาเลท ส่วนด้านบนอาจเพิ่มรอบเพื่อช่วยควบคุมสินค้าที่มีโอกาสโยกหรือหลุดออกจากกอง

ส่วน Pre-Stretch คือการยืดฟิล์มก่อนนำไปพันรอบสินค้า ช่วยให้ใช้คุณสมบัติการยืดตัวของฟิล์มได้อย่างเหมาะสม และอาจช่วยลดการใช้ฟิล์มต่อพาเลทได้ อย่างไรก็ตาม ไม่ควรตั้งระดับ Pre-Stretch สูงเพียงเพราะต้องการประหยัดฟิล์ม เพราะฟิล์มแต่ละชนิดมีคุณสมบัติแตกต่างกัน

แนวทางที่เหมาะสมคือเริ่มจากค่าที่เหมาะกับชนิดสินค้าและฟิล์มที่ใช้งาน จากนั้นทดลองพันพาเลทจริง ตรวจดูว่ากล่องเสียรูปหรือไม่ ฟิล์มหลวมหรือไม่ และหลังการเคลื่อนย้ายจำลองสินค้าเกิดการขยับมากน้อยแค่ไหน แล้วจึงปรับค่าเพิ่มเติม

เลือกเครื่องพันฟิล์มยืดอย่างไรให้เหมาะกับลักษณะ Load

ก่อนเลือกเครื่อง ไม่ควรพิจารณาเพียงว่าเครื่องหนึ่งเครื่องสามารถพันได้กี่พาเลทต่อชั่วโมง แต่ควรดูด้วยว่าเครื่องสามารถควบคุมการพันให้เหมาะกับสินค้าที่โรงงานใช้งานจริงได้หรือไม่

หากเป็นพาเลทมาตรฐาน รูปทรงค่อนข้างสม่ำเสมอ การใช้เครื่องแบบจานหมุนอาจเพียงพอและใช้งานได้ไม่ซับซ้อน แต่หาก Load มีน้ำหนักมากมาก ไม่เหมาะกับการหมุน หรือมีลักษณะไม่มั่นคงตั้งแต่ก่อนพัน อาจต้องพิจารณาระบบที่ให้สินค้าคงอยู่กับที่ขณะพันสิ่งที่ควรตรวจสอบก่อนเลือกเครื่องพันฟิล์มยืดได้แก่

  • ขนาดและน้ำหนักสูงสุดของพาเลทที่ใช้งาน
  • จำนวนพาเลทที่ต้องพันในแต่ละวัน
  • ความหลากหลายของสินค้าและรูปทรง Load
  • ความสามารถในการปรับแรงดึงและรูปแบบการพัน
  • ระบบ Pre-Stretch ที่เหมาะกับฟิล์มที่ใช้งาน
  • ความสามารถในการบันทึกหรือเลือกโปรแกรมสำหรับสินค้าหลายประเภท
  • พื้นที่ติดตั้งและการเชื่อมต่อกับขั้นตอนก่อนหรือหลังการพัน

หากต้องส่งสินค้าไกลเป็นประจำ ควรให้ความสำคัญกับความสม่ำเสมอของการพันด้วย เพราะการใช้เครื่องช่วยลดความแตกต่างที่อาจเกิดขึ้นจากการพันด้วยมือแต่ละครั้ง พาเลทประเภทเดียวกันจึงมีโอกาสได้รับรูปแบบการพันใกล้เคียงกันมากกว่า และสามารถตรวจสอบหรือปรับค่าการทำงานได้ง่ายขึ้นเมื่อพบปัญหาระหว่างการขนส่ง

สรุป

การทำให้พาเลทมั่นคงตลอดการขนส่งระยะไกลไม่ได้ขึ้นอยู่กับการพันฟิล์มให้หนาที่สุดหรือแน่นที่สุด แต่ต้องเริ่มจากการเข้าใจว่าสินค้าจะต้องเจอกับแรงอะไรระหว่างเดินทาง รวมถึงพิจารณาน้ำหนัก รูปทรง ความสูง และความแข็งแรงของบรรจุภัณฑ์ จากนั้นจึงกำหนดแรงดึง จำนวนรอบ และ Pre-Stretch ให้เหมาะสมกับ Load แต่ละประเภท การเลือกเครื่องพันฟิล์มยืดที่ปรับค่าการทำงานได้ตามลักษณะสินค้า จะช่วยให้การพันมีความสม่ำเสมอและควบคุมได้ง่ายขึ้น โดยเฉพาะโรงงานที่ต้องส่งสินค้าเป็นระยะทางไกลหรือมีพาเลทจำนวนมาก สิ่งสำคัญคือควรทดลองกับพาเลทจริงและตรวจสอบผลหลังการเคลื่อนย้าย เพราะค่าที่เหมาะสมที่สุดควรอ้างอิงจากสินค้า สภาพการขนส่ง และฟิล์มที่ใช้งานจริง ไม่ใช่ใช้ค่าการพันแบบเดียวกับทุกพาเลท

คำถามที่พบบ่อย:

1. เครื่องพันฟิล์มยืดแบบไหนเหมาะกับพาเลทที่ต้องเดินทางไกล?

ควรเลือกเครื่องพันฟิล์มยืดที่ปรับแรงดึง จำนวนรอบ และรูปแบบการพันได้ตามลักษณะ Load เพราะสินค้าแต่ละชนิดต้องการแรงยึดไม่เท่ากัน ก่อนใช้งานจริงควรทดลองกับพาเลทจริง เพื่อดูว่าสินค้ายังมั่นคงโดยไม่ถูกบีบจนเสียรูป

2. ถ้าสินค้ามีน้ำหนักมากการพันพาเลทควรเน้นตรงไหน?

สำหรับสินค้าหนักการพันพาเลทควรเน้นบริเวณฐาน เพื่อช่วยยึดสินค้าเข้ากับพาเลทและลดการเคลื่อนตัวระหว่างรถออกตัวหรือเบรก หากกองสินค้าสูง อาจเพิ่มรอบบริเวณช่วงกลางและด้านบนตามความเหมาะสม

3. ก่อนการขนส่งสินค้าไกล ควรตรวจอะไรบ้าง?

ก่อนการขนส่งสินค้าควรตรวจว่ากองสินค้าตั้งตรง ฟิล์มยึดฐานได้ดี และไม่มีส่วนใดโยกหรือหลวมง่าย หากพบจุดที่ไม่มั่นคง ควรปรับการจัดเรียงหรือการพันก่อนนำขึ้นรถ เพื่อลดโอกาสสินค้าเคลื่อนตัวระหว่างทาง

แหล่งอ้างอิง:
[1] กองโลจิสติกส์ กรมส่งเสริมอุตสาหกรรม. มาตรฐานการทดสอบบรรจุภัณฑ์เพื่อการขนส่ง (2562). เข้าถึงวันที่: 25 สิงหาคม 2569.
[2] มหาวิทยาลัยศิลปากร. การพัฒนาฟิล์มลิงก์จากพลาสติกที่สลายตัวได้ทางชีวภาพ (Development of Cling Film Based on Compostable Plastics) (2565). เข้าถึงวันที่: 25 สิงหาคม 2569
[3] College-Industry Council on Material Handling Education (CICMHE) / MHI. An Introduction to Material Handling Equipment Selection (1998). เข้าถึงวันที่: 25 สิงหาคม 2569

โรงงานมีพาเลทต่อวันเพิ่มขึ้นแค่ไหน ถึงควรเปลี่ยนจากเครื่องพันฟิล์มกึ่งอัตโนมัติเป็นอัตโนมัติ?

เมื่อจำนวนสินค้าที่ต้องจัดส่งเพิ่มขึ้น โรงงานหลายแห่งเริ่มตั้งคำถามว่า เครื่องพันฟิล์มแบบกึ่งอัตโนมัติที่ใช้อยู่ยังรองรับงานได้เพียงพอหรือไม่ บางแห่งจากเดิมพันสินค้าเพียงไม่กี่สิบพาเลทต่อวัน อาจเพิ่มขึ้นเป็นหลักร้อยพาเลทเมื่อยอดผลิตหรือคำสั่งซื้อเพิ่มขึ้น จึงเริ่มมองว่าอาจถึงเวลาต้องเปลี่ยนไปใช้เครื่องแบบอัตโนมัติ เพื่อช่วยลดเวลาทำงานและลดการพึ่งพาแรงงานคน
แต่ในความเป็นจริง จำนวนพาเลทต่อวันเพียงอย่างเดียว ยังไม่สามารถบอกได้ชัดว่าควรเปลี่ยนเครื่องเมื่อไร เพราะโรงงานที่มี 200 พาเลทต่อวันแต่กระจายงานตลอด 16 ชั่วโมง ย่อมมีภาระงานต่างจากโรงงานที่ต้องจัดการ 200 พาเลทให้เสร็จภายใน 5 ชั่วโมง สิ่งที่ต้องดูร่วมกันจึงมีทั้งจำนวนพาเลทต่อชั่วโมง จำนวนกะ ช่วงเวลาที่งานหนาแน่น และการไหลของสินค้าในสายการผลิต เมื่อเห็นข้อมูลเหล่านี้ครบ จึงจะประเมินได้ว่าเครื่องเดิมยังเหมาะสม หรือควรเริ่มวางแผนเปลี่ยนเป็นระบบอัตโนมัติ

จำนวนพาเลทต่อวันอย่างเดียว ยังบอกไม่ได้ว่าเครื่องพันฟิล์มควรเปลี่ยนหรือไม่

คำถามว่า “ต้องมีกี่พาเลทต่อวันถึงควรใช้เครื่องอัตโนมัติ?” ไม่มีคำตอบเป็นตัวเลขเดียวที่ใช้ได้กับทุกโรงงาน เพราะปริมาณพาเลทต่อวันไม่ได้สะท้อนภาระงานจริงทั้งหมด

สิ่งที่ควรพิจารณาร่วมกันคือจำนวนพาเลทต่อชั่วโมง เวลาที่พาเลทเข้ามาที่จุดพัน จำนวนกะการทำงาน และช่วงเวลาที่มีงานหนาแน่น หากพาเลทกระจายเข้ามาตลอดวัน เครื่องพันฟิล์ม กึ่งอัตโนมัติอาจยังรองรับได้ดี แต่หากพาเลทเข้ามาพร้อมกันจำนวนมากในบางช่วง ก็อาจเกิดคิวสะสมได้ง่าย

จึงควรดูว่าจุดพันฟิล์มสามารถรับงานได้ต่อเนื่องหรือไม่ มีพาเลทรอมากน้อยแค่ไหน และเริ่มกระทบขั้นตอนอื่นในสายการผลิตหรือการจัดส่งหรือยัง หากระบบยังทำงานได้คล่อง การที่จำนวนพาเลทต่อวันเพิ่มขึ้นก็ไม่ได้หมายความว่าต้องเปลี่ยนเป็น Automatic ทันที

ก่อนเปลี่ยนเครื่องพันฟิล์มต้องดู Pallet/Hour จำนวนกะ และช่วง Peak

ตัวเลขที่ช่วยให้เห็นภาระงานชัดกว่าจำนวนพาเลทต่อวันคือ Pallet/Hour หรือจำนวนพาเลทต่อชั่วโมง เพราะเป็นข้อมูลที่สะท้อนความเร็วที่จุดพันต้องรองรับจริง

สมมติโรงงานมี 240 พาเลทต่อวัน หากกระจายงานตลอด 16 ชั่วโมง จะเฉลี่ยประมาณ 15 พาเลทต่อชั่วโมง แต่หากพาเลททั้งหมดต้องผ่านจุดพันภายใน 6 ชั่วโมง จะเพิ่มเป็นประมาณ 40 พาเลทต่อชั่วโมงทันที อย่างไรก็ตาม ไม่ควรดูเพียงค่าเฉลี่ย เพราะในโรงงานจริงพาเลทมักไม่ได้เข้ามาสม่ำเสมอ อาจมีช่วงที่งานน้อยและช่วงที่พาเลทเข้ามาพร้อมกันจำนวนมาก เช่น หลังจบการผลิตหนึ่งล็อต ก่อนเปลี่ยนกะ หรือก่อนรถขนส่งเข้ารับสินค้า

ช่วงเหล่านี้คือช่วง Peak หากเครื่องพันฟิล์มรับมือค่าเฉลี่ยได้ แต่รับช่วง Peak ไม่ทัน ก็อาจเกิดคิวพาเลทสะสม กระทบพื้นที่คลัง คนขับโฟล์คลิฟท์ และเวลาการจัดส่งได้

จำนวนกะก็สำคัญเช่นกัน เพราะหากเครื่องต้องทำงานต่อเนื่องหลายกะ ขั้นตอนที่ยังต้องใช้คน เช่น ผูกฟิล์ม ตัดฟิล์ม หรือนำพาเลทเข้าออก อาจเริ่มกลายเป็นภาระเมื่อปริมาณงานสูงขึ้น

สัญญาณว่าเครื่องพันฟิล์มกึ่งอัตโนมัติเริ่มไม่ทันกับปริมาณงาน

หากยังไม่แน่ใจว่าเครื่องพันฟิล์มกึ่งอัตโนมัติเริ่มเป็นข้อจำกัดหรือไม่ สามารถสังเกตจากอาการต่อไปนี้

· พาเลทรอหน้าเครื่องเป็นประจำ 

โดยเฉพาะในช่วงเวลาเดิมทุกวัน แสดงว่าความเร็วของขั้นตอนก่อนหน้าเริ่มมากกว่าความสามารถของจุดพันฟิล์ม

· ต้องเพิ่มคนมาช่วยช่วงงานเยอะ

เช่น ช่วยนำพาเลทเข้า ผูกฟิล์ม ตัดฟิล์ม หรือนำพาเลทออก เพื่อให้ทันกับปริมาณงาน

· พนักงานต้องเร่งงานตลอดเวลา

หากต้องรีบนำพาเลทเข้าเครื่องต่อเนื่องจนแทบไม่มีช่วงพัก อาจแสดงว่ากำลังการผลิตเริ่มเข้าใกล้ขีดจำกัด

· สายการผลิตต้องรอจุดพันฟิล์ม 

หากสินค้าผลิตเสร็จแล้วแต่ไม่สามารถส่งต่อได้ เพราะจุดพันยังมีงานค้าง แสดงว่าจุดนี้เริ่มเป็นคอขวด

· รถขนส่งต้องรอสินค้า

หากพาเลทผลิตเสร็จแล้วแต่ยังพันไม่ทันกำหนดโหลดขึ้นรถ ปัญหาจะเริ่มกระทบมากกว่าหน้างานภายในโรงงาน

· มีแผนเพิ่มกำลังผลิตอีกในอนาคต

แม้วันนี้เครื่องยังพอรองรับได้ แต่หากกำลังการผลิตจะเพิ่มต่อเนื่อง ก็ควรเริ่มประเมินระบบล่วงหน้า

หากพบเพียงบางข้อเป็นครั้งคราว อาจยังไม่จำเป็นต้องเปลี่ยนเครื่องทันที แต่หากเกิดหลายข้อพร้อมกันและเกิดเป็นประจำ ควรเริ่มตรวจสอบความสามารถของระบบอย่างจริงจัง

วิธีประเมินว่าควรใช้เครื่องพันฟิล์ม Semi-Auto ต่อ หรือเปลี่ยนเป็น Automatic

ก่อนตัดสินใจลงทุน ควรเก็บข้อมูลจากการทำงานจริงอย่างน้อย 1-2 สัปดาห์ แล้วพิจารณาตามหัวข้อต่อไปนี้

  • บันทึกจำนวนพาเลทต่อวันและต่อชั่วโมง แยกให้เห็นช่วงเวลาปกติและช่วง Peak เพื่อดูภาระจริงที่เครื่องต้องรองรับ
  • จับเวลา Cycle Time ของแต่ละพาเลท นับตั้งแต่นำพาเลทเข้าเครื่อง เริ่มพัน ผูกหรือตัดฟิล์ม จนกระทั่งนำพาเลทออก ไม่ควรจับเฉพาะเวลาที่เครื่องกำลังหมุน
  • ดูจำนวนพาเลทที่รอคิวสูงสุด หากมีพาเลทรอจำนวนมากเป็นประจำ แสดงว่ากำลังการทำงานเริ่มไม่สัมพันธ์กับปริมาณสินค้า
  • ดูจำนวนคนที่ต้องใช้กับจุดพันฟิล์ม หากต้องเพิ่มแรงงานเพื่อให้ทันกับงาน อาจต้องเปรียบเทียบต้นทุนแรงงานกับการลงทุนระบบอัตโนมัติ
  • ประเมินการเติบโตในอนาคต หากมีแผนเพิ่มสายการผลิต เพิ่มกะ หรือเพิ่มยอดส่งสินค้า ควรเผื่อความสามารถของเครื่องไว้ด้วย
  • ดูระบบก่อนและหลังเครื่องพันฟิล์ม เช่น Conveyor, Forklift, AGV หรือพื้นที่พักพาเลท เพราะการเปลี่ยนเป็น Automatic จะได้ประโยชน์เต็มที่เมื่อระบบลำเลียงส่วนอื่นรองรับด้วย

หากเครื่อง Semi-Auto ยังไม่มีคิวสะสม ใช้พนักงานในระดับเหมาะสม และยังมีพื้นที่รองรับการเติบโต การใช้เครื่องเดิมต่ออาจคุ้มค่ากว่า แต่หากจุดพันเริ่มชะลอสายการผลิต ต้องเพิ่มคน หรือเกิดคิวอย่างต่อเนื่อง การเริ่มพิจารณา Automatic ก็มีเหตุผลมากขึ้น

สรุป

ไม่มีตัวเลขตายตัวว่าต้องมี 100, 200 หรือ 500 พาเลทต่อวันแล้วโรงงานจำเป็นต้องเปลี่ยนเครื่องพันฟิล์ม จากกึ่งอัตโนมัติเป็นอัตโนมัติ สิ่งที่ควรดูมากกว่าคือจำนวน Pallet/Hour ช่วง Peak จำนวนกะ และเวลาที่ใช้จริงต่อหนึ่งพาเลท หากเครื่องเดิมยังทำงานได้ทัน ไม่มีพาเลทรอสะสม และไม่ต้องเพิ่มแรงงานเพื่อเร่งงาน การใช้ Semi-Auto ต่อก็ยังเหมาะสม แต่หากเริ่มมีคิวเป็นประจำ จุดพันฟิล์มทำให้สายการผลิตช้าลง หรือรถขนส่งต้องรอสินค้า ก็ควรเริ่มประเมิน Automatic การเก็บข้อมูลจากหน้างานจริงจะช่วยให้รู้ว่าปัญหาเกิดจากตัวเครื่อง ขั้นตอนการทำงาน หรือระบบลำเลียงส่วนอื่น เมื่อมองเห็นคอขวดอย่างชัดเจน โรงงานจะตัดสินใจได้แม่นยำกว่า และเลือกลงทุนในช่วงเวลาที่เหมาะสมกับปริมาณงานจริง

คำถามที่พบบ่อย:

1. เครื่องพันฟิล์มแบบกึ่งอัตโนมัติยังเหมาะกับโรงงานที่พาเลทเพิ่มขึ้นหรือไม่?

เครื่องพันฟิล์มแบบกึ่งอัตโนมัติยังเหมาะได้ หากปริมาณงานเพิ่มขึ้นแต่เครื่องยังรองรับได้ทัน ไม่มีพาเลทรอสะสมเป็นประจำ และไม่ทำให้ขั้นตอนผลิตหรือจัดส่งช้าลง สิ่งที่ควรดูเพิ่มเติมคือจำนวนพาเลทต่อชั่วโมง ช่วงเวลาที่งานเข้ามาหนาแน่น และจำนวนคนที่ต้องใช้กับจุดพัน หากเริ่มมีคิวบ่อยหรือพนักงานต้องเร่งงานต่อเนื่อง ก็ควรเริ่มประเมินว่าระบบเดิมยังเหมาะกับปริมาณงานในอนาคตหรือไม่

2. ควรเปลี่ยนเป็นเครื่องพันฟิล์มอัตโนมัติเมื่อมีพาเลทวันละกี่พาเลท?

ไม่มีจำนวนตายตัวว่าต้องถึงกี่พาเลทต่อวันจึงควรเปลี่ยนเป็นเครื่องพันฟิล์มอัตโนมัติ เพราะแต่ละโรงงานมีเวลาทำงาน จำนวนกะ และช่วง Peak ต่างกัน แนวทางที่เหมาะกว่าคือดูว่าจุดพันฟิล์มเริ่มเป็นคอขวดหรือไม่ เช่น มีพาเลทรอเป็นประจำ ต้องเพิ่มคนมาช่วย หรือกระทบเวลาขึ้นสินค้า หากอาการเหล่านี้เกิดซ้ำต่อเนื่อง ก็ควรเริ่มเปรียบเทียบความคุ้มค่าของระบบอัตโนมัติกับการใช้เครื่องเดิมต่อ

3. ระบบพันพาเลทควรประเมินอะไรบ้างก่อนเปลี่ยนเป็นระบบอัตโนมัติ?

ก่อนปรับระบบพันพาเลทควรดูทั้งจำนวนพาเลทต่อชั่วโมง ช่วง Peak เวลาที่ใช้ต่อหนึ่งพาเลท จำนวนพนักงานที่เกี่ยวข้อง และพื้นที่รอพาเลท รวมถึงขั้นตอนก่อนและหลังการพันด้วย เช่น การลำเลียงด้วยโฟล์คลิฟท์หรือ Conveyor หากปัญหาไม่ได้เกิดจากจุดพันเพียงอย่างเดียว การเปลี่ยนเครื่องอย่างเดียวอาจไม่ช่วยมากนัก จึงควรประเมินภาพรวมของการไหลงานก่อน เพื่อให้การลงทุนใหม่ช่วยลดคอขวดได้จริง

แหล่งอ้างอิง:
[1] มหาวิทยาลัยเทคโนโลยีราชมงคลธัญบุรี. การเพิ่มประสิทธิภาพกระบวนการพันพาเลทสินค้าโดยการประยุกต์ใช้ DMAIC (2563). เข้าถึงวันที่: 25 สิงหาคม 2569
[2] Thai Journal of Operations Research (TJOR) — นักวิจัยจากคณะวิศวกรรมศาสตร์ จุฬาลงกรณ์มหาวิทยาลัย. Line Balancing in Food Supplement Packing Process Using Simulation Program (2568). เข้าถึงวันที่: 25 สิงหาคม 2569
[3] Sensors (MDPI) / University of Žilina และคณะ. Pilot Study of Stretch Film for Securing Palletized Loads (2025). เข้าถึงวันที่: 25 สิงหาคม 2569

เครื่องพันฟิล์มกับ End-of-Line Automation ต่างจากระบบทั่วไปอย่างไร

ในหลายโรงงานเครื่องพันฟิล์มมักถูกใช้งานเป็นเครื่องแยกจากสายการผลิต พนักงานนำพาเลทเข้ามาพันหลังจัดสินค้าเสร็จ แล้วจึงเคลื่อนย้ายไปเก็บหรือเตรียมขนส่ง วิธีนี้เหมาะกับโรงงานที่ปริมาณงานยังไม่มาก แต่เมื่อกำลังผลิตเพิ่มขึ้นและมีพาเลทออกจากสายอย่างต่อเนื่อง การรับส่งพาเลทด้วยคนอาจทำให้เกิดช่วงรอ End-of-Line Automation จึงเข้ามาช่วยเชื่อมขั้นตอนปลายสายให้ทำงานต่อเนื่องมากขึ้น ตั้งแต่การลำเลียง การพันฟิล์ม ไปจนถึงการส่งพาเลทเข้าสู่ขั้นตอนถัดไป ความแตกต่างจึงไม่ได้อยู่ที่ตัวเครื่องเพียงอย่างเดียว แต่รวมถึงวิธีที่เครื่องพันทำงานร่วมกับระบบอื่นของโรงงานด้วย

เครื่องพันฟิล์มแบบ Standalone กับ End-of-Line ต่างกันตรงไหน

ลักษณะการทำงานของเครื่องแบบ Standalone

เครื่องแบบ Standalone คือ เครื่องพันฟิล์มที่ทำงานแยกจากสายการผลิตหลักได้ โดยขั้นตอนทั่วไปไม่ซับซ้อน

  1. พนักงานนำพาเลทมาที่เครื่อง
  2. วางพาเลทและเลือกโปรแกรมพัน
  3. เครื่องทำงานตามค่าที่ตั้งไว้
  4. นำพาเลทออกเมื่อพันเสร็จ

รูปแบบนี้ติดตั้งง่ายและยืดหยุ่น เหมาะกับโรงงานที่จำนวนพาเลทไม่มาก หรือมีสินค้าแตกต่างกันหลายรูปแบบจนยังต้องใช้พนักงานช่วยจัดการหน้างาน

จุดต่างเมื่อเครื่องพันฟิล์มเข้าเป็นส่วนหนึ่งของ End-of-Line

เมื่อเครื่องพันฟิล์มอยู่ใน End-of-Line พาเลทจะถูกส่งเข้าสถานีพันตามลำดับของสายการผลิต ไม่ต้องนำเข้ามาพันเป็นงานแยก

ตัวอย่างลำดับการทำงานคือ Palletizer จัดสินค้าเสร็จ จากนั้น Conveyor ส่งพาเลทเข้าสู่เครื่องพัน เมื่อพันเสร็จก็ส่งต่อไปยังจุดติดฉลาก ตรวจสอบ หรือพื้นที่ปลายทาง

จุดต่างสำคัญคือเครื่องพันต้องทำงานสัมพันธ์กับเครื่องก่อนหน้าและหลังจากนั้น หากสถานีถัดไปยังไม่พร้อม ระบบก็ต้องหยุดรอ เพื่อไม่ให้พาเลทสะสมหรือเคลื่อนที่ผิดจังหวะ

เมื่อเครื่องพันฟิล์มเข้าไปอยู่ใน Line ต้องคุยกับระบบอะไรบ้าง

Conveyor และ Sensor ช่วยรับส่งพาเลทอย่างไร

Conveyor ทำหน้าที่ลำเลียงพาเลทเข้าและออกจากเครื่องพันฟิล์มส่วน Sensor ช่วยตรวจว่าพาเลทมาถึงตำแหน่งที่กำหนดแล้วหรือยัง การทำงานอาจเรียงตามลำดับดังนี้

  1. Conveyor ส่งพาเลทเข้าสถานี
  2. Sensor ตรวจพบตำแหน่งพาเลท
  3. Conveyor หยุดและเครื่องเริ่มพัน
  4. เมื่อพันเสร็จ พาเลทจึงถูกส่งต่อ

สองระบบนี้ช่วยให้การรับส่งพาเลทมีจังหวะที่แน่นอน และลดการใช้คนในการเคลื่อนย้ายระหว่างแต่ละขั้นตอน

PLC และระบบควบคุมทำหน้าที่อะไร

PLC เป็นตัวควบคุมลำดับการทำงาน โดยรับข้อมูลจาก Sensor แล้วสั่ง Conveyor หรือ เครื่องพันฟิล์มให้เริ่มหรือหยุดตามเงื่อนไขที่กำหนด ตัวอย่างเช่น หากเครื่องพันยังทำงานไม่เสร็จ ระบบจะไม่ปล่อยพาเลทใหม่เข้ามา หรือหากสถานีถัดไปยังไม่พร้อม พาเลทที่พันเสร็จก็จะถูกพักไว้ก่อน การควบคุมนี้ช่วยให้หลายสถานีทำงานต่อเนื่องกันได้โดยไม่ชนกัน

การเชื่อมต่อกับ Palletizer, WMS หรือ MES จำเป็นแค่ไหน

ไม่ใช่ทุกโรงงานต้องเชื่อมระบบทั้งหมด หากมี Palletizer การเชื่อมต่อจะช่วยให้พาเลทที่จัดเรียงเสร็จถูกส่งเข้าเครื่องพันต่อได้ทันที ส่วน WMS หรือ MES เหมาะกับโรงงานที่ต้องการติดตามข้อมูลมากขึ้น เช่น

  • พาเลทใดผ่านการพันแล้ว
  • สินค้าล็อตใดอยู่ในขั้นตอนไหน
  • พาเลทควรถูกส่งไปที่ใด
  • จุดไหนของสายการผลิตหยุดบ่อย

โรงงานควรเลือกเชื่อมเฉพาะระบบที่จำเป็นกับงานจริง เพื่อไม่ให้ระบบซับซ้อนเกินความต้องการ

ความเร็วของเครื่องพันฟิล์มไม่ได้สำคัญแค่ตัวเครื่อง แต่กระทบทั้งสาย

1. ถ้าเครื่องพันช้ากว่าสายผลิตจะเกิดอะไรขึ้น

หากต้นสายส่งพาเลทมาเร็วกว่าเครื่องพันฟิล์มพาเลทจะเริ่มสะสมก่อนเข้าสถานีพัน ตัวอย่างเช่น ต้นสายผลิตได้ 40 พาเลทต่อชั่วโมง แต่เครื่องพันรองรับได้ 25 พาเลทต่อชั่วโมง เมื่อทำงานต่อเนื่อง พื้นที่รออาจเต็มจนเครื่องก่อนหน้าต้องชะลอหรือหยุด เครื่องพันจึงกลายเป็นจุดคอขวดของสายการผลิต

2. เครื่องพันเร็วเกินไปไม่ได้แปลว่าสายผลิตจะเร็วขึ้น

ในทางกลับกัน หากเครื่องพันรองรับได้ 60 พาเลทต่อชั่วโมง แต่ Palletizer ส่งมาได้เพียง 20 พาเลทต่อชั่วโมง เครื่องพันก็ยังต้องรอ ดังนั้น การเลือกเครื่องที่เร็วที่สุดไม่ได้หมายความว่าจะเพิ่มผลผลิตได้มากที่สุด ความเร็วควรเหมาะกับกำลังของเครื่องจักรก่อนหน้าและหลังเครื่องพันด้วย

ควรดู Cycle Time ตรงไหนบ้าง

Cycle Time ควรดูตั้งแต่พาเลทเข้าสถานีจนออกจากสถานี เช่น

  1. เวลารับพาเลทเข้า
  2. เวลาที่ใช้พัน
  3. เวลาจบหรือตัดฟิล์ม
  4. เวลาปล่อยพาเลทออก
  5. เวลารอสถานีถัดไป

การรวมเวลาทั้งหมดจะช่วยให้เห็นกำลังการผลิตจริงได้ดีกว่าการดูเฉพาะเวลาที่เครื่องกำลังพัน

โรงงานแบบไหนควรนำเครื่องพันฟิล์มเข้าสู่ End-of-Line Automation

1. โรงงานที่มีพาเลทออกต่อเนื่อง

โรงงานที่มีพาเลทออกจากสายต่อเนื่องหลายชั่วโมงมักเห็นประโยชน์ของ End-of-Line ชัด เพราะช่วยลดช่วงที่ต้องรอพนักงานมารับหรือย้ายพาเลท เมื่อเครื่องพันฟิล์มสามารถรับงานจากสายและส่งต่อได้ทันที การทำงานช่วงปลายสายก็มีโอกาสต่อเนื่องมากขึ้น

2. โรงงานหลายกะหรือมีระบบ Conveyor อยู่แล้ว

โรงงานที่ทำงานหลายกะต้องการให้ขั้นตอนการทำงานใกล้เคียงกันในทุกช่วงเวลา การเชื่อมเครื่องพันเข้ากับ Line จึงช่วยลดความแตกต่างจากวิธีทำงานของพนักงานแต่ละกะ โรงงานที่มี Conveyor หรือ Palletizer อยู่แล้วก็เหมาะกับการพิจารณา End-of-Line เพราะมีพื้นฐานของระบบลำเลียงและการควบคุมอยู่ก่อนแล้ว

กรณีไหนที่เครื่องแบบ Standalone ยังเหมาะกว่า

เครื่องแบบ Standalone ยังเหมาะกับกรณีต่อไปนี้

  • จำนวนพาเลทต่อวันไม่มาก
  • การผลิตไม่ได้ต่อเนื่องตลอดวัน
  • สินค้ามีหลายขนาดหรือเปลี่ยนรูปแบบบ่อย
  • ยังไม่มี Conveyor หรือระบบ Automation
  • ต้องการปรับตำแหน่งเครื่องได้ง่าย

ดังนั้น End-of-Line ไม่จำเป็นต้องเหมาะกับทุกโรงงาน หากปริมาณงานยังไม่สูง การใช้เครื่องแบบ Standalone ก็อาจเพียงพอและจัดการง่ายกว่า

สรุป

ความแตกต่างระหว่าง เครื่องพันฟิล์มแบบ Standalone กับ End-of-Line Automation อยู่ที่วิธีเชื่อมต่อกับสายการผลิต แบบ Standalone เหมาะกับงานที่ต้องการความยืดหยุ่นและมีจำนวนพาเลทไม่มาก ส่วน End-of-Line เหมาะกับโรงงานที่มีพาเลทออกต่อเนื่องและต้องการให้ Conveyor, Sensor, PLC หรือเครื่องจักรอื่นทำงานสัมพันธ์กัน ความเร็วของเครื่องพันก็ต้องพอดีกับทั้งสาย เพราะหากช้าเกินไปอาจกลายเป็นคอขวด แต่หากเร็วเกินความต้องการก็ไม่ได้ทำให้ผลผลิตเพิ่มขึ้นเสมอ การเลือกระบบจึงควรดูจากปริมาณพาเลท จังหวะการผลิต และระบบเดิมของโรงงานเป็นหลัก

คำถามที่พบบ่อย:

1. เครื่องพันฟิล์มเหมาะกับโรงงานทุกขนาดหรือไม่

เครื่องพันฟิล์มสามารถใช้ได้กับโรงงานหลายขนาด แต่รูปแบบเครื่องที่เหมาะจะต่างกันไปตามจำนวนพาเลทและลักษณะการทำงาน หากโรงงานมีพาเลทไม่มากและยังใช้คนขนย้ายเป็นหลัก เครื่องแบบ Standalone อาจเพียงพอ แต่ถ้าพาเลทออกต่อเนื่องและต้องการลดช่วงรอ ควรพิจารณาเครื่องที่สามารถเชื่อมเข้ากับระบบลำเลียงหรือระบบอัตโนมัติได้ การเลือกจึงควรดูจากปริมาณงานจริง ไม่ใช่เลือกจากความเร็วของเครื่องเพียงอย่างเดียว

2. End-of-Line Automation จำเป็นต้องทำทั้งระบบพร้อมกันหรือไม่

End-of-Line Automation ไม่จำเป็นต้องติดตั้งทุกส่วนพร้อมกันเสมอไป โรงงานสามารถเริ่มจากจุดที่เป็นคอขวดก่อน เช่น เพิ่ม Conveyor เชื่อมกับสถานีพัน หรือเพิ่ม Sensor เพื่อควบคุมการรับส่งพาเลท แล้วค่อยขยายไปยัง Palletizer หรือระบบจัดการข้อมูลในภายหลัง วิธีนี้ช่วยลดความซับซ้อนและทำให้โรงงานเห็นผลจากการปรับปรุงแต่ละขั้นได้ชัดขึ้นก่อนตัดสินใจลงทุนเพิ่มเติม

3. ระบบสายการผลิตควรดูอะไรบ้างก่อนเพิ่มเครื่องพันเข้าไป

ก่อนเพิ่มเครื่องพันเข้าไปในระบบสายการผลิต ควรดูทั้งความเร็วของต้นสาย พื้นที่สำหรับรอพาเลท และความสามารถของสถานีถัดไป หากเครื่องพันทำงานช้ากว่าส่วนอื่นมาก อาจทำให้พาเลทสะสม แต่ถ้าเร็วเกินไปก็อาจไม่ได้เพิ่มผลผลิตจริง ควรเริ่มจากดูจำนวนพาเลทต่อชั่วโมง Cycle Time ของแต่ละจุด และเส้นทางการเคลื่อนย้าย เพื่อให้เครื่องที่เพิ่มเข้ามาทำงานได้สอดคล้องกับทั้งระบบ

แหล่งอ้างอิง:
[1] สำนักงานพัฒนาวิทยาศาสตร์และเทคโนโลยีแห่งชาติ (สวทช.). โรงงานสมัยใหม่ เพื่ออุตสาหกรรมยั่งยืน (2567). เข้าถึงวันที่: 25 สิงหาคม 2569
[2] Engineering Transactions, มหาวิทยาลัยเทคโนโลยีมหานคร. การสร้างต้นแบบระบบสายพานลำเลียงสำหรับเครื่องบรรจุน้ำดื่มอัตโนมัติโดยใช้พีแอลซี (2564). เข้าถึงวันที่: 25 สิงหาคม 2569
[3] วารสารข่ายงานวิศวกรรมอุตสาหการไทย / มหาวิทยาลัยเทคโนโลยีราชมงคลอีสาน. การจัดสมดุลสายการผลิตแผ่นวงจรอุปกรณ์ควบคุม ด้วยเทคนิคไคเซ็นและผังการผลิตรูปตัวยู (2568). เข้าถึงวันที่: 25 สิงหาคม 2569

เครื่องพันฟิล์มทำงานร่วมกับ AGV และ AMR ได้อย่างไร

ในโรงงานและคลังสินค้าที่เริ่มใช้ระบบอัตโนมัติมากขึ้น การเคลื่อนย้ายพาเลทไม่ได้พึ่งรถโฟล์คลิฟท์หรือแรงงานคนเพียงอย่างเดียวอีกต่อไป AGV และ AMR ถูกนำมาใช้รับสินค้า เคลื่อนย้ายพาเลท และส่งงานจากจุดหนึ่งไปยังอีกจุดหนึ่งตามแผนที่กำหนดไว้ เมื่อกระบวนการบรรจุสินค้ามี เครื่องพันฟิล์ม อยู่ในสายงาน ทั้งระบบจึงต้องทำงานต่อกันให้เป็นจังหวะ ไม่ใช่ต่างเครื่องต่างทำงาน

Robot ต้องรู้ว่าเมื่อใดควรนำพาเลทเข้ามา และเครื่องต้องรู้ว่าพาเลทอยู่ในตำแหน่งพร้อมสำหรับเริ่มพันหรือยัง หลังพันเสร็จ ระบบยังต้องแจ้งกลับว่า AGV หรือ AMR สามารถเข้ามารับพาเลทออกไปได้แล้ว เบื้องหลังการทำงานที่ดูเหมือนง่ายจึงมีทั้ง Sensor การส่ง Signal การตรวจสอบสถานะ และการจัดคิวเข้ามาเกี่ยวข้อง หากออกแบบการเชื่อมต่อเหล่านี้ได้เหมาะสม จุดพันพาเลทก็สามารถกลายเป็นส่วนหนึ่งของระบบขนถ่ายสินค้าอัตโนมัติได้อย่างต่อเนื่อง

AGV และ AMR เข้ามาเกี่ยวข้องกับเครื่องพันฟิล์มอย่างไร

AGV หรือ Automated Guided Vehicle และ AMR หรือ Autonomous Mobile Robot มีหน้าที่หลักในการเคลื่อนย้ายสินค้าโดยอัตโนมัติ แต่รูปแบบการเดินทางของทั้งสองระบบแตกต่างกันอยู่บ้าง

AGV มักเดินทางตามเส้นทางหรือเงื่อนไขที่กำหนดไว้ค่อนข้างชัดเจน ขณะที่ AMR สามารถใช้ข้อมูลจาก Sensor และแผนที่ของพื้นที่เพื่อเลือกเส้นทางหรือหลบสิ่งกีดขวางได้ยืดหยุ่นกว่า อย่างไรก็ตาม เมื่อต้องทำงานร่วมกับเครื่องพันฟิล์มหลักการสำคัญของทั้งสองระบบคล้ายกัน คือ ต้องมีจุดรับและส่งพาเลทที่แน่นอน

ตัวอย่างการทำงานทั่วไปอาจเริ่มจากพาเลทสินค้าถูกจัดเรียงเสร็จจากสายการผลิต จากนั้นระบบสั่งให้ AGV หรือ AMR เข้าไปรับพาเลทและนำมายังพื้นที่ของเครื่องพันฟิล์ม

เมื่อมาถึง Robot ไม่ควรวางพาเลททันทีโดยไม่มีการตรวจสอบ แต่ต้องเช็กก่อนว่าพื้นที่วางพาเลทว่างหรือไม่ เครื่องกำลังทำงานอยู่หรือเปล่า และระบบอนุญาตให้นำพาเลทเข้าได้แล้วหรือยัง

จุดนี้ทำให้การออกแบบพื้นที่สำคัญไม่แพ้ตัวเครื่อง เพราะต้องเผื่อพื้นที่สำหรับ Robot เข้าและออกได้สะดวก รวมถึงกำหนดตำแหน่งรับพาเลทให้ชัดเจน เพื่อลดโอกาสที่ Robot จะวางสินค้าไม่ตรงจุดหรือกีดขวางการทำงานของระบบอื่น

ขั้นตอนรับและส่งพาเลทระหว่าง Robot กับเครื่องพันฟิล์ม

การทำงานร่วมกันที่ดีควรมีขั้นตอนชัดเจนตั้งแต่ก่อนพาเลทเข้าจนถึงหลังพันเสร็จ โดยสามารถมองภาพการทำงานแบบง่าย ๆ ได้ดังนี้

1. Robot ได้รับคำสั่งให้นำพาเลทมายังจุดพัน

ระบบควบคุมการผลิตหรือระบบคลังสินค้าอาจเป็นผู้ส่งคำสั่งว่า พาเลทหมายเลขใดต้องถูกนำไปพันฟิล์ม จากนั้น AGV หรือ AMR จึงเดินทางไปรับพาเลทตามตำแหน่งที่กำหนด

2. ตรวจสอบว่าเครื่องพร้อมรับพาเลทหรือไม่

ก่อน Robot จะเข้าใกล้เครื่อง ระบบควรตรวจสอบสถานะของเครื่องพันฟิล์มเช่น เครื่องไม่ได้กำลังพันพาเลทอื่น ไม่มี Alarm และพื้นที่รับพาเลทยังว่างอยู่

หากทุกอย่างพร้อม ระบบจึงส่งสัญญาณอนุญาตให้ Robot เข้ามาวางพาเลท

3. Robot วางพาเลทในตำแหน่งที่กำหนด

ตำแหน่งการวางควรมีจุดอ้างอิงที่ชัดเจน เพราะถ้าพาเลทเอียงหรือวางคลาดจากพื้นที่ทำงานมากเกินไป อาจกระทบต่อขั้นตอนการพัน

Sensor สามารถช่วยตรวจสอบได้ว่าพาเลทเข้ามาอยู่ในตำแหน่งแล้วหรือยัง ก่อนระบบอนุญาตให้เครื่องเริ่มทำงาน

4. เครื่องพันฟิล์มเริ่มรอบการทำงาน

เมื่อระบบยืนยันว่าพาเลทอยู่ในตำแหน่ง Robot ออกจากพื้นที่ปลอดภัย และไม่มีสิ่งกีดขวาง เครื่องจึงเริ่มพันฟิล์มตามโปรแกรมที่ตั้งไว้ ระหว่างนี้ AGV หรือ AMR ไม่จำเป็นต้องจอดรออยู่หน้าเครื่องเสมอไป หากระบบบริหารงานสามารถส่ง Robot ไปทำงานอื่นก่อนได้

5. เครื่องแจ้งว่าพันเสร็จแล้ว

เมื่อรอบการพันเสร็จ เครื่องส่งสถานะกลับไปยังระบบกลางว่า Finished หรือ Ready for Pickup จากนั้นระบบจึงเรียก AGV หรือ AMR มารับพาเลทออกไปยังคลังสินค้า จุดพักสินค้า หรือสถานีถัดไป

Sensor และ Signal ช่วยให้เครื่องพันฟิล์มกับ Robot ทำงานร่วมกันอย่างไร

สิ่งที่ทำให้ Robot และเครื่องจักรสามารถทำงานร่วมกันได้ไม่ใช่แค่การตั้งเวลาให้ใกล้เคียงกัน แต่คือการแลกเปลี่ยนข้อมูลสถานะระหว่างระบบ Sensor อาจใช้ตรวจสอบหลายเรื่อง เช่น

  • มีพาเลทอยู่ในพื้นที่หรือไม่
  • พาเลทเข้าถึงตำแหน่งที่กำหนดแล้วหรือยัง
  • พื้นที่ทำงานยังมีสิ่งกีดขวางหรือไม่
  • ประตูหรืออุปกรณ์ Safety อยู่ในสถานะพร้อมหรือไม่
  • พาเลทถูกนำออกจากเครื่องเรียบร้อยแล้วหรือยัง

ในด้าน Signal ระบบอาจมีการส่งสถานะพื้นฐานระหว่าง Robot ระบบควบคุม และเครื่องพันฟิล์มเช่น Ready, Request, Busy, Complete หรือ Fault เช่น เครื่องส่งสถานะ Ready หมายความว่าสามารถรับพาเลทใหม่ได้ เมื่อ Robot นำพาเลทมาถึงและวางเรียบร้อย ระบบจึงยืนยันว่ามีพาเลทอยู่ในตำแหน่ง หลังจากนั้นเครื่องเปลี่ยนเป็น Busy ระหว่างกำลังพัน และเปลี่ยนเป็น Complete เมื่อจบการทำงาน

การมีสถานะที่ชัดเจนช่วยลดการเดาจากเวลา เช่น ไม่จำเป็นต้องกำหนดว่า “รอ 30 วินาทีแล้วค่อยเข้า” เพราะในสถานการณ์จริงเวลาในการทำงานอาจเปลี่ยนไปตามขนาดพาเลท โปรแกรมการพัน หรือเหตุการณ์ที่เกิดขึ้นระหว่างกระบวนการ

ถ้า AGV มาถึงแต่เครื่องพันฟิล์มยังไม่พร้อม ระบบควรจัดการอย่างไร

จัดพื้นที่ Buffer สำหรับพักพาเลท

ควรมีพื้นที่สำหรับวางพาเลทชั่วคราวก่อนเข้าสู่เครื่องพันฟิล์ม หากเครื่องยังไม่พร้อม AGV หรือ AMR สามารถนำพาเลทไปพักไว้ก่อน แล้วออกไปทำงานอื่นแทนการจอดรออยู่หน้าเครื่อง

ใช้ระบบจัดคิวพาเลท

ระบบสามารถกำหนดลำดับว่าพาเลทใดควรเข้าพันก่อนหรือหลัง และเรียก AGV เข้ามาเมื่อเครื่องใกล้พร้อมรับงาน วิธีนี้ช่วยลดเวลารอและลดการกระจุกตัวของ Robot บริเวณเดียวกัน

ตรวจสอบสถานะเครื่องก่อนส่ง AGV เข้ามา

ก่อนออกคำสั่งให้ Robot เดินทางมายังจุดพัน ระบบควรตรวจสอบว่าเครื่องอยู่ในสถานะReady หรือไม่ หากยังทำงานอยู่หรือมีพาเลทค้างอยู่ ระบบสามารถชะลอคำสั่งไว้ก่อน

กำหนดจุดรอสำหรับ AGV หรือ AMR

ในกรณีที่ไม่สามารถวางพาเลทลงใน Buffer ได้ ควรกำหนด Waiting Zone แยกจากทางวิ่งหลัก เพื่อให้ Robot สามารถรอได้โดยไม่ขวางการเดินทางของคันอื่น

เตรียมแผนเมื่อเครื่องเกิด Fault

หากเครื่องพันฟิล์มหยุดทำงานหรือเกิด Alarm ระบบควรหยุดส่งพาเลทใหม่เข้ามาทันที และอาจเปลี่ยนเส้นทางพาเลทไปยังพื้นที่พักหรือสถานีอื่นที่กำหนดไว้

ให้ระบบเรียก Robot กลับมาเมื่อเครื่องพร้อม

เมื่อเครื่องพันเสร็จและสามารถรับพาเลทใหม่ได้ ระบบจึงส่งคำสั่งให้ AGV หรือ AMR เข้ามารับงานต่อ ช่วยให้ Robot ไม่ต้องเสียเวลาจอดรอโดยไม่จำเป็น

แนวคิดสำคัญคือไม่ควรวางระบบโดยคิดเพียงว่า AGV ต้องนำพาเลทมาถึงเครื่องพันฟิล์มเท่านั้น แต่ควรวางแผนต่อด้วยว่า หากเครื่องยังไม่พร้อม พาเลทและ Robot จะไปอยู่ที่ใด เพื่อให้การไหลของงานทั้งระบบยังเดินหน้าต่อได้อย่างเป็นระเบียบ

สรุป

การทำงานร่วมกันระหว่าง เครื่องพันฟิล์ม, AGV และ AMR ช่วยให้การรับส่งพาเลทในโรงงานเป็นระบบอัตโนมัติมากขึ้น โดยต้องมีการกำหนดจุดรับส่ง ตรวจสอบตำแหน่งด้วย Sensor และส่ง Signal ระหว่างระบบให้ชัดเจน หากเครื่องยังไม่พร้อม ควรมีพื้นที่ Buffer หรือระบบจัดคิว เพื่อไม่ให้ Robot ต้องจอดรอและกีดขวางการทำงาน เมื่อทุกส่วนเชื่อมต่อกันอย่างเหมาะสม กระบวนการพันและเคลื่อนย้ายพาเลทก็จะทำงานได้ต่อเนื่องมากขึ้น

คำถามที่พบบ่อย:

1. เครื่องพันฟิล์มสามารถนำมาเชื่อมต่อกับระบบอัตโนมัติในโรงงานได้หรือไม่?

ได้โดย เครื่องพันฟิล์มสามารถเป็นหนึ่งในสถานีของสายงานอัตโนมัติได้ หากมีการกำหนดจุดรับและส่งพาเลท รวมถึงระบบตรวจสอบว่าเครื่องพร้อมทำงานหรือยัง ก่อนเริ่มใช้งานจริงควรวางลำดับการทำงานให้ชัดเจนว่า พาเลทจะเข้ามาจากจุดไหน พันเสร็จแล้วจะถูกนำไปที่ใด และจะจัดการอย่างไรหากมีพาเลทรอหลายชุด

2. AGV ต้องเตรียมอะไรบ้างก่อนนำมาใช้กับจุดพันพาเลท?

การนำ AGV มาใช้งานควรเริ่มจากการกำหนดเส้นทาง จุดวางพาเลท และพื้นที่สำหรับเข้าออกให้ชัดเจน โดยเฉพาะบริเวณหน้าเครื่องที่ไม่ควรมีสิ่งกีดขวาง นอกจากนี้ควรมีระบบตรวจสอบสถานะก่อนส่งรถเข้ามา เพื่อป้องกันกรณีที่สถานียังไม่พร้อมรับพาเลทและลดปัญหาการจอดรอบริเวณทางวิ่งหลัก

3. AMR เหมาะกับโรงงานที่ต้องเปลี่ยนเส้นทางการขนย้ายบ่อยหรือไม่?

โดยทั่วไป AMR เหมาะกับพื้นที่ที่ต้องการความยืดหยุ่นในการเคลื่อนย้าย เพราะสามารถปรับเส้นทางตามสภาพแวดล้อมและหลบสิ่งกีดขวางได้ แต่ก่อนนำมาใช้งานควรพิจารณาพื้นที่จริง ปริมาณพาเลท และจำนวนจุดรับส่ง เพื่อให้ระบบสามารถจัดเส้นทางและลำดับงานได้เหมาะสมโดยไม่ทำให้เกิดความแออัดในโรงงาน

แหล่งอ้างอิง:
[1] Srinakharinwirot University Engineering Journal, มหาวิทยาลัยศรีนครินทรวิโรฒ. Development of an Autonomous Mobile Robot for Industry 4.0 Based on ROS 2 and LabVIEW (2026). เข้าถึงวันที่: 25 สิงหาคม 2569
[2] วารสารวิจัย มหาวิทยาลัยเทคโนโลยีราชมงคลกรุงเทพ. การศึกษาการใช้ตัวกรองค่าเฉลี่ยเคลื่อนที่สำหรับลดสัญญาณรบกวนของข้อมูลระยะทางจากเซนเซอร์คลื่นเสียงที่ใช้ในระบบหลบหลีกสิ่งกีดขวางของหุ่นยนต์อัตโนมัติภาคพื้นดิน (2568). เข้าถึงวันที่: 25 สิงหาคม 2569

เครื่องพันพาเลทควรอยู่ก่อนหรือหลังขั้นตอนไหนใน Packaging Line?

ในสายการผลิตสินค้า ขั้นตอน Packaging ไม่ได้จบแค่การนำสินค้าใส่กล่องแล้วปิดกล่องให้เรียบร้อย เพราะก่อนที่สินค้าจะพร้อมส่งเข้าโกดังหรือขึ้นรถ ยังมีทั้งการตรวจสอบ ชั่งน้ำหนัก ติดฉลาก จัดเรียงขึ้นพาเลท และบางโรงงานอาจมีขั้นตอนรัดสายเพิ่มเข้ามาด้วย หากมีเครื่องพันพาเลทอยู่ในสายการผลิต ตำแหน่งของเครื่องจึงมีผลต่อความต่อเนื่องของงานโดยตรง วางเร็วเกินไปอาจต้องตัดฟิล์มออกเพื่อกลับมาแก้สินค้า แต่ถ้าวางช้าเกินไป พาเลทอาจต้องถูกเคลื่อนย้ายหลายครั้งทั้งที่สินค้ายังไม่ถูกยึดให้มั่นคง การวางเครื่องให้ถูกจุดจึงควรเริ่มจากการมองทั้ง Packaging Line ว่าสินค้าผ่านอะไรบ้างก่อนถึงจุดที่พร้อมส่งออกจริง

ลำดับ Packaging Line ก่อนถึงเครื่องพันพาเลทควรเป็นอย่างไร

Packaging Line ของแต่ละโรงงานไม่จำเป็นต้องเหมือนกันทั้งหมด เพราะขึ้นอยู่กับประเภทสินค้า รูปแบบบรรจุภัณฑ์ และระบบขนส่งที่ใช้ แต่โดยทั่วไปจะมีลำดับคล้ายกัน คือเริ่มจากการบรรจุสินค้าให้เรียบร้อยก่อน แล้วจึงตรวจสอบและรวมสินค้าเป็นหน่วยที่พร้อมจัดเรียงบนพาเลทลำดับแบบง่าย ๆ อาจแบ่งได้ดังนี้

1.บรรจุสินค้าลงบรรจุภัณฑ์หลัก

เช่น ใส่ถุง ขวด กล่อง หรือภาชนะที่ใช้จำหน่ายจริง

2. ปิดบรรจุภัณฑ์และตรวจสอบสินค้า

ตรวจจำนวน น้ำหนัก ความเรียบร้อย หรือความผิดปกติที่อาจเกิดขึ้นระหว่างการบรรจุ

3. รวมสินค้าเป็นกล่องสำหรับขนส่ง

สินค้าหลายชิ้นอาจถูกบรรจุรวมในกล่องใหญ่เพื่อให้เคลื่อนย้ายและจัดเก็บได้ง่ายขึ้น

4. ติด Label หรือ Barcode ที่จำเป็น

โดยเฉพาะข้อมูลที่ต้องติดกับกล่องแต่ละใบ ควรทำให้เสร็จก่อนนำกล่องขึ้นพาเลท

5. จัดเรียงสินค้าขึ้นพาเลท

อาจใช้พนักงานจัดเรียง หรือใช้ Palletizer ในสายการผลิตอัตโนมัติ

6. นำพาเลทเข้าสู่เครื่องพันพาเลท

เมื่อสินค้าครบจำนวนและไม่มีขั้นตอนที่ต้องเปิดกล่องหรือแก้ไขอีกแล้ว จึงเข้าสู่การพันฟิล์ม

สิ่งที่ควรมองไม่ใช่แค่ว่าเครื่องไหนอยู่ก่อนหรือหลัง แต่ต้องดูว่าสินค้า “พร้อมถูกปิดเป็นหนึ่งพาเลท” แล้วหรือยัง เพราะเมื่อพันฟิล์มเสร็จ การกลับไปแก้สินค้าแต่ละกล่องจะทำได้ยากขึ้นกว่าเดิม

เครื่องพันพาเลทควรอยู่หลังขั้นตอนไหนจึงเหมาะสม

ตำแหน่งของ เครื่องพันพาเลท โดยทั่วไปควรอยู่หลังจากการจัดเรียงสินค้าขึ้นพาเลทเสร็จแล้ว และควรผ่านขั้นตอนที่จำเป็นต้องเปิด ตรวจ หยิบ หรือแก้ไขสินค้ารายกล่องเรียบร้อยก่อน

เหตุผลค่อนข้างตรงไปตรงมา หากพันฟิล์มแล้วพบว่ากล่องหนึ่งใบติดฉลากผิด จำนวนสินค้าไม่ครบ หรือจำเป็นต้องหยิบสินค้าออก พนักงานอาจต้องตัดฟิล์มที่พันไว้ทั้งหมดก่อน จากนั้นแก้ไขสินค้าและนำกลับมาพันใหม่อีกครั้ง นอกจากเสียเวลาแล้วยังใช้ฟิล์มมากขึ้นโดยไม่จำเป็น โรงงานจึงควรกำหนดจุดหนึ่งให้ชัดเจนว่าเป็น “พาเลทพร้อมพัน” เช่น

  • จำนวนสินค้าครบตามกำหนด
  • ตรวจสอบสินค้าเรียบร้อยแล้ว
  • Label และ Barcode ที่ต้องติดกับกล่องถูกต้อง
  • การจัดเรียงบนพาเลทเสร็จสมบูรณ์
  • ไม่มีแผนที่จะเปิดหรือหยิบสินค้าจากพาเลทอีกก่อนส่งออก

หากเป็น Packaging Line ที่มีระบบอัตโนมัติ เครื่องพันพาเลทมักติดตั้งต่อจาก Palletizer แล้วเชื่อมด้วย Conveyor ได้โดยตรง พาเลทที่จัดเรียงเสร็จจึงสามารถเข้าสู่ขั้นตอนพันฟิล์มต่อได้ทันที ลดการใช้รถยกในการเคลื่อนย้ายระหว่างจุด

วางอุปกรณ์รอบเครื่องพันพาเลทอย่างไรให้เหมาะกับสายการผลิต

อุปกรณ์ใน Packaging Line ไม่ได้มีลำดับตายตัวทุกชนิด วิธีดูง่ายที่สุดคือแยกก่อนว่าอุปกรณ์นั้นทำงานกับ “กล่องสินค้า” หรือทำงานกับ “พาเลททั้งชุด”

1. Label และ Barcode ของกล่องสินค้า

หากต้องติดที่กล่องแต่ละใบ ควรทำก่อนนำกล่องขึ้นพาเลท เพราะเมื่อกล่องถูกวางซ้อนกันแล้ว บางด้านอาจถูกบังและทำงานได้ยากขึ้น

2. Pallet Label หรือป้ายประจำพาเลท

สามารถติดหลังเครื่องพันพาเลทได้ในหลายระบบ โดยเฉพาะป้ายที่ใช้ระบุปลายทาง เลขพาเลท หรือข้อมูลสำหรับระบบคลังสินค้า เพราะสามารถติดไว้ด้านนอกฟิล์มเพื่อให้มองเห็นและสแกนได้ง่าย

3. เครื่องชั่ง

ต้องดูก่อนว่าต้องการชั่งอะไร หากเป็นการตรวจน้ำหนักของกล่องแต่ละใบก็ควรอยู่ก่อนจัดเรียงขึ้นพาเลท แต่ถ้าต้องการน้ำหนักรวมของพาเลท สามารถออกแบบให้ชั่งก่อนหรือหลังการพันได้ตาม Workflow ของโรงงาน

4. Strapping หรือการรัดสาย

ไม่มีคำตอบเดียวสำหรับทุกสินค้า บางโรงงานเลือก Strapping ก่อนแล้วค่อยพันฟิล์ม เพื่อให้สายรัดช่วยรับแรงหลัก ส่วนบางระบบอาจพันฟิล์มก่อนและรัดสายเพิ่มภายหลังเพื่อเสริมความมั่นคง จึงต้องดูจากน้ำหนัก รูปทรงสินค้า ระยะทางขนส่ง และวิธีการยกเคลื่อนย้ายร่วมกัน

ดังนั้นแทนที่จะจำว่าต้องวางอุปกรณ์ชนิดใดก่อนหรือหลัง ควรถามว่า หลังจากผ่านเครื่องพันพาเลทไปแล้ว ยังมีขั้นตอนไหนที่จำเป็นต้องเข้าถึงตัวสินค้าโดยตรงอีกหรือไม่ หากยังมี ก็ควรพิจารณาทำขั้นตอนนั้นให้เสร็จก่อน

สิ่งที่ต้องเผื่อใน Layout ก่อนติดตั้งเครื่องพันพาเลท

การวาง เครื่องพันพาเลท ใน Packaging Line ไม่ควรวัดเฉพาะพื้นที่ตัวเครื่อง เพราะพื้นที่จริงที่ต้องใช้มีมากกว่านั้น ทั้งการนำพาเลทเข้า การนำพาเลทออก การทำงานของพนักงาน และพื้นที่สำหรับซ่อมบำรุง สิ่งที่ควรเผื่อไว้ตั้งแต่แรก ได้แก่

  • พื้นที่รับพาเลทก่อนเข้าเครื่อง เพื่อไม่ให้พาเลทไปค้างกลางทางเดิน
  • พื้นที่พักพาเลทหลังพันเสร็จ ก่อนส่งต่อเข้าโกดังหรือพื้นที่ขนส่ง
  • เส้นทางของรถโฟล์คลิฟท์ ให้มีพื้นที่เลี้ยวและรับพาเลทได้โดยไม่ชนกับเส้นทางคนเดิน
  • ทางขึ้นสำหรับ Hand Pallet Truck หากเครื่องมีฐานหรือ Turntable ที่สูงกว่าระดับพื้น
  • พื้นที่เปลี่ยนม้วนฟิล์ม ให้พนักงานเข้าถึงตัวเครื่องได้สะดวก
  • พื้นที่สำหรับซ่อมบำรุง ไม่ควรวางเครื่องชิดผนังหรือเครื่องจักรอื่นจนเกินไป
  • พื้นที่สำหรับ Conveyor ในอนาคต หากมีแผนเพิ่มระบบอัตโนมัติหรือเพิ่มกำลังการผลิตภายหลัง

อีกเรื่องที่ควรคิดเผื่อคือความเร็วของแต่ละเครื่อง หาก Palletizer ผลิตพาเลทได้เร็วกว่าที่เครื่องพันรองรับ อาจเกิดพาเลทค้างสะสมก่อนเข้าเครื่องได้ ในทางกลับกัน หากเครื่องพันทำงานเร็วกว่าการจัดเรียงสินค้า พื้นที่รออาจไม่ต้องมากนัก การออกแบบ Layout จึงควรดูทั้งพื้นที่และกำลังการผลิตควบคู่กันไป

สรุป

ตำแหน่งของ เครื่องพันพาเลท ใน Packaging Line ควรอยู่หลังจากสินค้าถูกจัดเรียงบนพาเลทและผ่านขั้นตอนที่ต้องตรวจสอบหรือแก้ไขเรียบร้อยแล้ว Label และ Barcode ของกล่องมักเหมาะกับการทำก่อนขึ้นพาเลท ส่วน Pallet Label สามารถออกแบบให้ติดหลังพันได้ เครื่องชั่งต้องดูว่าเป็นการชั่งรายกล่องหรือทั้งพาเลท ขณะที่ Strapping ควรจัดลำดับตามลักษณะของสินค้าและการขนส่งจริง นอกจากลำดับเครื่องจักรแล้ว Layout ต้องเผื่อพื้นที่รถยก พื้นที่รอพาเลท พื้นที่เปลี่ยนฟิล์ม และทางเข้าซ่อมบำรุงด้วย หากวางแผนตั้งแต่ต้น จะช่วยให้ Packaging Line ทำงานต่อเนื่อง ลดการย้อนกลับไปแก้สินค้า และรองรับการเพิ่มกำลังผลิตในอนาคตได้ง่ายขึ้น

คำถามที่พบบ่อย:

1. เครื่องพันพาเลทควรวางไว้ช่วงท้ายของสายการผลิตเสมอหรือไม่?

โดยทั่วไปเครื่องพันพาเลท มักอยู่หลังจากจัดเรียงสินค้าขึ้นพาเลทและตรวจสอบความเรียบร้อยแล้ว เพราะเป็นช่วงที่สินค้าพร้อมถูกยึดรวมเป็นหนึ่งพาเลทก่อนเคลื่อนย้าย แต่ไม่จำเป็นว่าทุกโรงงานต้องวางไว้ท้ายสุดเสมอ ควรดูว่าหลังจากพันฟิล์มแล้วยังมีขั้นตอนที่ต้องเปิด แก้ไข หรือตรวจสินค้าภายในอีกหรือไม่ หากยังมี ควรทำขั้นตอนเหล่านั้นให้เสร็จก่อนเพื่อหลีกเลี่ยงการตัดฟิล์มและพันใหม่

2. Packaging Line ต้องเรียงลำดับเครื่องจักรเหมือนกันทุกโรงงานหรือไม่?

ไม่จำเป็น เพราะ Packaging Line ของแต่ละโรงงานขึ้นอยู่กับประเภทสินค้า วิธีบรรจุ ความเร็วในการผลิต และขั้นตอนตรวจสอบที่ใช้ บางแห่งอาจมีเครื่องชั่งหรือเครื่องรัดสายเพิ่มเข้ามา ขณะที่บางแห่งอาจไม่มี หลักสำคัญคือควรจัดลำดับให้สินค้าไหลต่อเนื่อง ลดการย้อนกลับ และไม่ต้องเคลื่อนย้ายพาเลทหลายครั้งโดยไม่จำเป็น การดูขั้นตอนจริงของหน้างานก่อนออกแบบจึงช่วยให้วางเครื่องจักรได้เหมาะสมกว่า

3. ระบบบรรจุภัณฑ์ควรเผื่อพื้นที่อะไรไว้ก่อนติดตั้งเครื่องจักร?

ก่อนวาง ระบบบรรจุภัณฑ์ ควรเผื่อพื้นที่มากกว่าขนาดของตัวเครื่อง เช่น จุดพักพาเลทก่อนเข้าเครื่อง พื้นที่รับพาเลทหลังทำงานเสร็จ ทางเดินของพนักงาน เส้นทางรถโฟล์คลิฟท์ และพื้นที่สำหรับซ่อมบำรุง หากมีแผนเพิ่ม Conveyor หรือระบบอัตโนมัติในอนาคต ก็ควรเผื่อพื้นที่ไว้ตั้งแต่แรก เพื่อไม่ให้ต้องรื้อหรือย้ายเครื่องจักรเมื่อกำลังการผลิตเพิ่มขึ้น

แหล่งอ้างอิง:
[1] ศูนย์การบรรจุหีบห่อไทย (ศบท.) สถาบันวิจัยวิทยาศาสตร์และเทคโนโลยีแห่งประเทศไทย (วว.). ศูนย์การบรรจุหีบห่อไทย (Thai Packaging Centre) (ม.ป.ป.). เข้าถึงวันที่: 25 สิงหาคม 2569
[2] คณะวิศวกรรมศาสตร์ มหาวิทยาลัยเทคโนโลยีพระจอมเกล้าธนบุรี (KMUTT). Logistics Process Improvement of a Case Study Company (2568). เข้าถึงวันที่: 25 สิงหาคม 2569
[3] กรมส่งเสริมอุตสาหกรรม. ต้นทุนการผลิต และวิธีการลดต้นทุนการผลิต (2563). เข้าถึงวันที่: 25 สิงหาคม 2569

โรงงานเพิ่มกำลังผลิต เครื่องพันพาเลทเดิมยังรองรับไหวไหม?

เมื่อโรงงานเริ่มมียอดสั่งซื้อเพิ่มขึ้น สิ่งที่หลายแห่งคิดถึงเป็นอันดับแรกมักเป็นการเพิ่มกำลังผลิตของเครื่องจักรในไลน์หลัก เพิ่มคน หรือเพิ่มกะการทำงาน แต่ยังมีอีกจุดหนึ่งที่อาจกลายเป็นคอขวดโดยไม่ทันสังเกต นั่นคือขั้นตอนการพันพาเลทก่อนนำสินค้าเข้าคลังหรือเตรียมจัดส่ง เครื่องพันพาเลทที่เคยรองรับการผลิตได้สบายในช่วงแรก อาจเริ่มทำงานไม่ทันเมื่อจำนวนสินค้าเพิ่มขึ้น โดยเฉพาะช่วงที่พาเลทออกจากสายการผลิตพร้อมกันจำนวนมาก การประเมินว่าเครื่องเดิมยังใช้งานได้หรือไม่จึงไม่ควรดูเพียงว่าในหนึ่งวันโรงงานผลิตกี่พาเลท แต่ควรดูทั้งความเร็วของเครื่อง รูปแบบการทำงาน เวลารอ และช่วงที่งานหนาแน่นที่สุดร่วมกัน เพราะหากประเมินจากข้อมูลไม่ครบ โรงงานอาจพบว่าผลิตสินค้าได้เร็วขึ้น แต่กลับต้องเสียเวลารออยู่ที่ขั้นตอนสุดท้ายก่อนจัดเก็บหรือส่งออก

อย่าดูแค่ยอดต่อวัน เมื่อประเมินกำลังของเครื่องพันพาเลท

สมมติว่าโรงงานผลิตสินค้า 400 พาเลทต่อวัน และเครื่องพันพาเลทสามารถรองรับจำนวนดังกล่าวได้ หลายคนอาจสรุปว่าเครื่องยังมีความสามารถเพียงพอ แต่ในสถานการณ์จริง พาเลทไม่ได้ถูกส่งมาถึงเครื่องอย่างสม่ำเสมอตลอดทั้งวัน

บางช่วงสายการผลิตอาจส่งออกมาเพียง 10-15 พาเลทต่อชั่วโมง ขณะที่ช่วงก่อนเปลี่ยนกะ ก่อนรถขนส่งเข้ารับสินค้า หรือช่วงที่หลายไลน์ผลิตเสร็จพร้อมกัน อาจมีพาเลทเข้ามา 30-40 พาเลทภายในเวลาใกล้เคียงกัน

สิ่งที่ควรดูจึงไม่ใช่เพียง Average หรือค่าเฉลี่ยต่อวัน แต่ต้องดู Peak Load หรือช่วงที่มีงานเข้ามามากที่สุด ด้วย

ตัวอย่างเช่น หากเครื่องรองรับได้ประมาณ 25 พาเลทต่อชั่วโมง แต่ในช่วงงานเร่งมีพาเลทเข้ามา 35 พาเลทต่อชั่วโมง พาเลทส่วนเกินจะเริ่มสะสมอยู่หน้าเครื่อง แม้เมื่อเฉลี่ยทั้งวันแล้วเครื่องจะดูเหมือนยังรองรับจำนวนงานได้ก็ตาม

ข้อมูลที่ควรนำมาประเมิน

  1. จำนวนพาเลททั้งหมดต่อวัน
  2. จำนวนพาเลทสูงสุดที่เข้ามาในหนึ่งชั่วโมง
  3. ช่วงเวลาที่มีงานสะสมมากที่สุด
  4. จำนวนกะและชั่วโมงทำงานจริง
  5. ระยะเวลาที่เครื่องหยุดเพื่อเปลี่ยนฟิล์ม ปรับตั้ง หรือแก้ปัญหา
  6. จำนวนสายการผลิตที่ส่งพาเลทมายังเครื่องเดียวกัน

เมื่อดูข้อมูลเหล่านี้ร่วมกัน จะเห็นภาพความสามารถของระบบได้ชัดกว่าการดูตัวเลขยอดผลิตต่อวันเพียงอย่างเดียว

เช็ก Cycle Time ของเครื่องพันพาเลทเพื่อรู้กำลังผลิตจริง

อีกข้อมูลสำคัญคือ Cycle Time หรือระยะเวลาที่ใช้ตั้งแต่เริ่มจนจบกระบวนการพันพาเลทหนึ่งพาเลท หากเครื่องพันพาเลทใช้เวลาประมาณ 2 นาทีต่อหนึ่งรอบ ในทางทฤษฎีอาจดูเหมือนเครื่องสามารถทำได้ประมาณ 30 พาเลทต่อชั่วโมง แต่การทำงานจริงมักมีเวลาอื่นรวมอยู่ด้วย เช่น การนำพาเลทเข้าเครื่อง การจัดตำแหน่ง การเริ่มโปรแกรม การนำพาเลทออก และการเตรียมพาเลทถัดไป ดังนั้นไม่ควรจับเวลาเฉพาะช่วงที่จานหมุนหรือชุดฟิล์มกำลังทำงาน แต่ควรจับเวลาตั้งแต่พาเลทหนึ่งเข้ามาถึงสถานีจนกระทั่งพร้อมรับพาเลทถัดไป

ตัวอย่างเช่น

เครื่องใช้เวลาพันจริง 90 วินาที
นำพาเลทเข้าตำแหน่ง 20 วินาที
นำพาเลทออก 20 วินาที
เตรียมรอบถัดไป 10 วินาที

เวลารวมจะกลายเป็นประมาณ 140 วินาทีต่อพาเลท หรือมากกว่า 2 นาทีต่อรอบ

นอกจากนี้ยังควรเก็บข้อมูลหลายรอบ ไม่ควรจับเวลาเพียงหนึ่งหรือสองพาเลท เพราะขนาด น้ำหนัก ความสูง และรูปแบบการพันของสินค้าแต่ละชนิดอาจแตกต่างกันโรงงานจึงควรทดลองจับเวลาในสภาพการทำงานจริงประมาณ 10-20 รอบ แล้วหาค่าเวลาที่พบเป็นประจำ จะช่วยให้ประเมินกำลังผลิตของเครื่องได้ใกล้เคียงกับสถานการณ์จริงมากขึ้น

สัญญาณที่บอกว่าเครื่องพันพาเลทเริ่มเป็นคอขวดของไลน์ผลิต

เมื่อกำลังการผลิตเพิ่มขึ้น ปัญหาไม่ได้แสดงออกมาในรูปของเครื่องเสียเสมอไป เครื่องพันพาเลทอาจยังทำงานได้ตามปกติ แต่ไม่สามารถรองรับจังหวะการผลิตใหม่ได้ทัน สัญญาณที่ควรสังเกต เช่น

  • มีพาเลทรออยู่หน้าเครื่องเป็นประจำ
  • พนักงานต้องเร่งนำพาเลทเข้าและออกตลอดเวลา
  • ต้องทำงานล่วงเวลาเพื่อพันสินค้าที่ค้างจากช่วงกลางวัน
  • รถขนส่งต้องรอสินค้าแม้ว่าการผลิตจะเสร็จแล้ว
  • เมื่อเครื่องหยุดเพียงไม่กี่นาที งานสะสมทันที
  • พนักงานต้องกลับไปใช้การพันด้วยมือเพื่อช่วยระบายงาน
  • เครื่องแทบไม่มีช่วงว่างระหว่างพาเลทแต่ละรอบ

โดยเฉพาะกรณีที่เครื่องทำงานต่อเนื่องเกือบตลอดเวลา แต่พาเลทยังสะสมเพิ่มขึ้นเรื่อย ๆ ถือเป็นสัญญาณค่อนข้างชัดว่าความสามารถของเครื่องเริ่มเข้าใกล้ขีดจำกัด ปัญหานี้อาจส่งผลต่อเนื่องไปยังพื้นที่อื่น เช่น สายการผลิตต้องหยุดรอ พื้นที่หน้าเครื่องเต็ม รถโฟล์คลิฟท์เคลื่อนที่ยากขึ้น หรือสินค้ารอจัดส่งนานขึ้น สิ่งที่ดูเหมือนปัญหาเล็ก ๆ ในสถานีพันพาเลทจึงอาจกระทบ Flow ของทั้งโรงงานได้

เครื่องพันพาเลทไม่พอ ควรปรับกระบวนการ เพิ่มเครื่อง หรือเปลี่ยนระบบ?

การพบว่าเครื่องพันพาเลทเริ่มทำงานไม่ทัน ไม่ได้หมายความว่าต้องซื้อเครื่องใหม่ทันที เพราะบางครั้งปัญหาอาจอยู่ที่กระบวนการรอบเครื่องมากกว่าความเร็วของตัวเครื่อง หากพบว่าเครื่องมีเวลาว่างเป็นระยะ แต่พาเลทกลับสะสมอยู่ด้านหน้า ควรตรวจดูก่อนว่าการนำสินค้าเข้าและออกจากเครื่องมีขั้นตอนที่ทำให้เสียเวลาหรือไม่ เช่น รถโฟล์คลิฟท์มาไม่ทัน ไม่มีพื้นที่วางพาเลท หรือพนักงานต้องเดินไปทำงานหลายจุด

กรณีแบบนี้ การปรับ Layout หรือจัดลำดับการทำงานใหม่อาจช่วยเพิ่มจำนวนพาเลทที่รองรับได้โดยยังไม่ต้องลงทุนเครื่องเพิ่มเติมแต่ถ้าเครื่องทำงานเกือบเต็มเวลาตลอดกะและยังมีงานรออยู่เป็นประจำ การเพิ่มเครื่องอีกหนึ่งเครื่องอาจช่วยแบ่งโหลดได้ โดยเฉพาะโรงงานที่มีหลายสายการผลิตหรือมีสินค้าหลายประเภทซึ่งใช้โปรแกรมพันแตกต่างกัน

ส่วนโรงงานที่กำลังเพิ่มกำลังผลิตในระดับมาก หรือกำลังเปลี่ยนไปใช้ระบบ Conveyor, AGV, AMR หรือคลังสินค้าอัตโนมัติ อาจต้องมองไกลกว่าการเพิ่มเครื่องแบบเดิม เพราะขั้นตอนการพันพาเลทอาจต้องเชื่อมต่อกับระบบลำเลียง การตรวจจับพาเลท และการควบคุมการไหลของสินค้าแบบอัตโนมัติ

ดังนั้นก่อนตัดสินใจลงทุน ควรเริ่มจากคำถามง่าย ๆ ว่า ปัญหาอยู่ที่ตัวเครื่อง หรืออยู่ที่ Flow รอบเครื่อง เพราะคำตอบของสองกรณีนี้นำไปสู่แนวทางแก้ที่แตกต่างกัน

สรุป

เมื่อโรงงานเพิ่มกำลังผลิต การตรวจสอบว่าเครื่องพันพาเลทเดิมยังรองรับงานได้หรือไม่ ควรมองมากกว่าจำนวนพาเลทเฉลี่ยต่อวัน สิ่งสำคัญคือการดูช่วงเวลาที่งานเข้ามาหนาแน่นที่สุด วัด Cycle Time จากกระบวนการจริง และสังเกตว่ามีพาเลทสะสมรอหน้าเครื่องบ่อยเพียงใด หากเครื่องยังมีเวลาว่าง การปรับวิธีนำพาเลทเข้าออกหรือจัดพื้นที่ใหม่อาจช่วยเพิ่มประสิทธิภาพได้โดยไม่ต้องลงทุนสูง แต่ถ้าเครื่องทำงานต่อเนื่องเกือบเต็มกำลังและยังเกิดงานค้างเป็นประจำ ก็อาจถึงเวลาพิจารณาเพิ่มเครื่องหรือปรับระบบให้เหมาะกับกำลังผลิตใหม่ การเก็บข้อมูลจากหน้างานเพียงไม่กี่วันสามารถช่วยให้เห็นปัญหาได้ชัดขึ้น และช่วยให้ตัดสินใจจากตัวเลขจริงมากกว่าความรู้สึก สุดท้ายแล้วเครื่องที่เหมาะสมไม่จำเป็นต้องเป็นเครื่องที่ทำงานเร็วที่สุด แต่ควรเป็นระบบที่สามารถรับจังหวะการผลิตของโรงงานได้อย่างต่อเนื่องโดยไม่ทำให้ขั้นตอนอื่นต้องหยุดรอ

คำถามที่พบบ่อย

1. เครื่องพันพาเลททำงานทันหรือไม่ ควรดูจากอะไรนอกจากจำนวนพาเลทต่อวัน?

การดูเพียงจำนวนพาเลทเฉลี่ยต่อวันอาจยังไม่พอ เพราะ เครื่องพันพาเลท มักเจองานไม่เท่ากันในแต่ละช่วงเวลา ควรดูว่าช่วงที่มีงานเข้ามามากที่สุด เครื่องสามารถทำงานได้ทันหรือมีพาเลทรอสะสมอยู่หน้าเครื่อง หากเริ่มมีงานค้างบ่อยขึ้น ควรจับเวลาการทำงานจริงตั้งแต่นำพาเลทเข้า พันเสร็จ และนำออก เพื่อให้เห็นว่ากำลังของเครื่องยังเหมาะกับรูปแบบการผลิตในปัจจุบันหรือไม่

2. เมื่อเพิ่มกำลังการผลิตแล้ว จุดไหนควรตรวจสอบก่อนตัดสินใจลงทุนเพิ่ม?

หลังจากเพิ่มกำลังการผลิตควรเริ่มตรวจจาก Flow การทำงานรอบจุดพันพาเลทก่อน เช่น พาเลทมาถึงพร้อมกันมากเกินไปหรือไม่ รถโฟล์คลิฟท์เข้ารับสินค้าได้ทันหรือเปล่า และมีช่วงไหนที่เครื่องต้องรอพนักงานหรือรอพาเลท หากตัวเครื่องยังมีเวลาว่างอยู่ การปรับพื้นที่หรือลำดับงานอาจช่วยได้มาก แต่ถ้าเครื่องทำงานต่อเนื่องเกือบตลอดกะแล้วยังมีงานค้าง จึงค่อยพิจารณาเพิ่มเครื่องหรือเปลี่ยนรูปแบบระบบให้เหมาะกับปริมาณงานใหม่

3. ทำไมระบบแพ็กกิ้งที่ช้าเพียงจุดเดียว จึงกระทบทั้งสายการผลิตได้?

เพราะระบบแพ็กกิ้งเป็นขั้นตอนที่เชื่อมระหว่างการผลิตกับการจัดเก็บหรือการจัดส่ง หากจุดใดจุดหนึ่งทำงานช้ากว่าจังหวะที่สินค้าถูกส่งเข้ามา พาเลทจะเริ่มสะสมและกินพื้นที่มากขึ้น จากนั้นอาจกระทบต่อการเดินรถโฟล์คลิฟท์ การนำสินค้าเข้าคลัง หรือเวลาที่รถขนส่งต้องรอ วิธีที่เหมาะคือมองทั้งกระบวนการร่วมกัน ไม่ได้ดูเฉพาะความเร็วของเครื่องเพียงอย่างเดียว เพื่อให้ทุกขั้นตอนทำงานต่อเนื่องและสมดุลกัน

แหล่งอ้างอิง:
[1] มหาวิทยาลัยเทคโนโลยีพระจอมเกล้าพระนครเหนือ. การสร้างแบบจำลองสถานการณ์เพื่อปรับปรุงประสิทธิภาพการผลิตของธุรกิจค้าวัสดุก่อสร้างด้วยหุ่นยนต์และระบบอัตโนมัติ (2568). เข้าถึงวันที่: 25 สิงหาคม 2569
[2] มหาวิทยาลัยเทคโนโลยีราชมงคลธัญบุรี. การเพิ่มประสิทธิภาพกระบวนการพันพาเลทสินค้าโดยการประยุกต์ใช้ DMAIC (2563). เข้าถึงวันที่: 25 สิงหาคม 2569
[3] มหาวิทยาลัยเทคโนโลยีพระจอมเกล้าพระนครเหนือ (The Journal of Industrial Technology). การพัฒนาอุปกรณ์จับยึดชิ้นงานเพื่อลดเวลาการผลิตในงานเจาะลูกล้อบนเครื่องกัดซีเอ็นซี (2026/2569). เข้าถึงวันที่: 25 สิงหาคม 2569

เครื่องพันพาเลทกับคลังอัตโนมัติ ต้องวางระบบอย่างไร

คลังสินค้าอัตโนมัติไม่ได้หมายถึงการนำเครื่องจักรหลายเครื่องมาต่อกันแล้วระบบจะทำงานได้ทันที แต่ทุกขั้นตอนต้องสัมพันธ์กันตั้งแต่สินค้าเข้าสู่พื้นที่จัดเก็บไปจนถึงการเคลื่อนย้ายออกจากคลัง เครื่องพันพาเลทเป็นหนึ่งในอุปกรณ์ที่มีบทบาทสำคัญในกระบวนการนี้ เพราะเป็นจุดที่ช่วยเตรียมพาเลทให้พร้อมก่อนเข้าสู่ขั้นตอนจัดเก็บหรือขนส่ง หากเลือกตำแหน่งไม่เหมาะสมหรือความเร็วของเครื่องไม่สัมพันธ์กับระบบลำเลียง อาจทำให้เกิดพาเลทรอสะสมและกลายเป็นคอขวดของระบบได้ ดังนั้นการวางเครื่องจึงต้องพิจารณาร่วมกับ Conveyor ระบบควบคุม พื้นที่ Buffer และจำนวนพาเลทที่ต้องรองรับ ไม่ใช่ดูเฉพาะความสามารถของเครื่องเพียงอย่างเดียว การมองภาพรวมของการไหลของพาเลทตั้งแต่ต้นจะช่วยให้ระบบทำงานต่อเนื่องและรองรับการขยายงานในอนาคตได้ง่ายขึ้น

เครื่องพันพาเลทควรอยู่ตรงไหนในระบบคลังอัตโนมัติ

ตำแหน่งของเครื่องพันพาเลทควรกำหนดจากเส้นทางการเคลื่อนที่จริงของสินค้า หรือ Material Flow ของคลัง เพราะแต่ละโรงงานอาจมีขั้นตอนก่อนและหลังการพันพาเลทแตกต่างกัน

ตัวอย่าง Flow พื้นฐานของเครื่องพันพาเลทในคลังอัตโนมัติ

จัดเรียงสินค้า → ตรวจสอบพาเลท → เครื่องพันพาเลท → ตรวจสอบความเรียบร้อย → จัดเก็บในคลัง

ตัวอย่าง Flow สำหรับการพันสินค้าเพื่อเตรียมส่งออก

จัดเรียงสินค้า → เครื่องพันพาเลท → ติดฉลาก → ตรวจสอบ → พื้นที่พักสินค้า → Loading

จุดสำคัญคือควรพันฟิล์มหลังจากสินค้าถูกจัดเรียงบนพาเลทครบแล้ว และก่อนเข้าสู่ช่วงที่ต้องมีการเคลื่อนย้ายต่อเนื่องหลายขั้นตอน เช่น Conveyor, AS/RS หรือพื้นที่เตรียมส่งสินค้า หากวางเครื่องเร็วเกินไป อาจต้องแกะฟิล์มเมื่อมีการตรวจหรือเพิ่มสินค้าในภายหลัง แต่ถ้าวางช้าเกินไป พาเลทที่ยังไม่ได้พันอาจต้องผ่านการเคลื่อนย้ายหลายจุดก่อน ซึ่งเพิ่มโอกาสที่สินค้าจะเคลื่อนตัวจากตำแหน่งเดิม ดังนั้นจึงไม่มีตำแหน่งเดียวที่เหมาะกับทุกคลัง สิ่งที่ควรดูคือพาเลทเสร็จสมบูรณ์ที่จุดใด และหลังจากจุดนั้นต้องเดินทางไปไหนต่อ

เมื่อเครื่องพันพาเลทต้องทำงานร่วมกับ Conveyor และระบบควบคุม

ในคลังอัตโนมัติ เครื่องจักรแต่ละตัวไม่ควรทำงานแบบแยกจากกัน เครื่องพันพาเลทจึงต้องสามารถรับและส่งพาเลทให้สัมพันธ์กับ Conveyor และลำดับการทำงานของระบบโดยรวม ภาพง่าย ๆ คือ เมื่อพาเลทเดินทางมาถึงตำแหน่งพัน ระบบต้องทราบว่ามีพาเลทเข้ามาแล้ว จากนั้นหยุดพาเลทให้อยู่ในตำแหน่งที่ถูกต้อง เริ่มกระบวนการพัน และเมื่อทำงานเสร็จจึงอนุญาตให้ Conveyor ส่งพาเลทออกไปยังขั้นตอนต่อไป Sensor มีส่วนช่วยตรวจสอบสถานะในหลายตำแหน่ง เช่น ตรวจว่าพาเลทเข้ามาถึงแล้วหรือยัง ตรวจว่าพื้นที่ด้านหน้าว่างหรือไม่ และช่วยป้องกันไม่ให้พาเลทใหม่เข้ามาในขณะที่เครื่องยังทำงานไม่เสร็จ

สำหรับระบบอัตโนมัติเต็มรูปแบบ อาจมี PLC หรือระบบควบคุมส่วนกลางเข้ามาจัดการลำดับการทำงาน รวมถึงรับสถานะจากเครื่องแต่ละจุด

สิ่งที่ต้องพิจารณาเมื่อออกแบบเครื่องพันพาเลทให้ทำงานร่วมกับระบบอัตโนมัติ

  • Conveyor ส่งพาเลทเข้ามาเร็วเท่าไร
  • เครื่องใช้เวลาพันแต่ละพาเลทประมาณเท่าไร
  • ระบบรู้ได้อย่างไรว่าพาเลทพร้อมส่งต่อ
  • หากเครื่องหยุด พาเลทที่กำลังเข้ามาจะไปอยู่ตรงไหน
  • เมื่อระบบกลับมาทำงาน จะเริ่มส่งพาเลทต่ออย่างไร

เมื่อทุกส่วนสื่อสารกันเป็นลำดับ การเคลื่อนที่ของพาเลทจะต่อเนื่องและลดปัญหาพาเลทเข้าชนกันหรือสะสมอยู่หน้าเครื่อง

วาง Buffer รอบเครื่องพันพาเลทอย่างไร ไม่ให้เกิดคอขวด

อีกจุดที่มักถูกมองข้ามคือพื้นที่ Buffer หรือพื้นที่พักพาเลทชั่วคราว หลายระบบออกแบบจากความเร็วเฉลี่ย แต่ในสถานการณ์จริงแต่ละเครื่องไม่ได้ใช้เวลาทำงานเท่ากันทุกครั้ง สมมติว่า Conveyor ด้านหน้าสามารถส่งพาเลทเข้ามาได้ต่อเนื่อง แต่เครื่องพันกำลังพันพาเลทก่อนหน้าอยู่ หากไม่มีพื้นที่รอ ระบบด้านหน้าก็อาจต้องหยุดตามไปด้วย

Buffer จึงทำหน้าที่เหมือนพื้นที่รองรับความแตกต่างของความเร็วระหว่างแต่ละขั้นตอน แต่การเพิ่ม Buffer มากที่สุดไม่ได้หมายความว่าระบบจะดีที่สุด เพราะต้องใช้พื้นที่มากขึ้นด้วย สิ่งที่ควรพิจารณาคือจำนวนพาเลทที่เข้ามาในช่วงเวลาสูงสุด ความเร็วในการพัน ระยะเวลาที่เครื่องอาจหยุดชั่วคราว และความสามารถของขั้นตอนถัดไปในการรับพาเลท

เส้นทางหลังเครื่องพันพาเลทก็สำคัญเช่นกัน หากพันเสร็จอย่างรวดเร็วแต่ Conveyor ด้านหน้าติดขัด เครื่องก็ไม่สามารถปล่อยพาเลทออกได้ และสุดท้ายต้องหยุดรออยู่ดี ดังนั้นเวลาวิเคราะห์คอขวด ควรมองทั้งระบบก่อนและหลังเครื่อง ไม่ใช่วิเคราะห์เฉพาะจุดพันฟิล์มเพียงจุดเดียว

ก่อนเลือกเครื่องพันพาเลทสำหรับคลังอัตโนมัติ ต้องเตรียมข้อมูลอะไรบ้าง

ก่อนเลือกเครื่องหรือเริ่มออกแบบ Layout ควรรวบรวมข้อมูลการทำงานจริงให้มากที่สุด เพราะข้อมูลเหล่านี้จะช่วยให้ผู้วางระบบประเมินขนาดและความสามารถของเครื่องพันพาเลทได้ตรงกับงานมากกว่าเลือกจากสเปกเครื่องเพียงอย่างเดียว

ข้อมูลเบื้องต้นที่ควรเตรียม ได้แก่

  • จำนวนพาเลทต่อชั่วโมงโดยเฉพาะช่วงที่มีงานมากที่สุด
  • ขนาดพาเลททั้งความกว้าง ความยาว และความสูง
  • น้ำหนักพาเลทตั้งแต่น้ำหนักต่ำสุดจนถึงสูงสุด
  • ลักษณะของสินค้าเช่น กล่อง ถุง กระสอบ หรือสินค้าที่มีรูปทรงไม่สม่ำเสมอ
  • ความมั่นคงของสินค้าว่าสินค้ามีโอกาสเอียงหรือเคลื่อนตัวง่ายหรือไม่
  • รูปแบบ Conveyorและระดับความสูงของระบบลำเลียง
  • ขั้นตอนก่อนและหลังการพันฟิล์ม
  • พื้นที่สำหรับติดตั้งและบำรุงรักษาเครื่อง
  • กำลังการผลิตที่คาดว่าจะเพิ่มขึ้นในอนาคต

ข้อสุดท้ายมีความสำคัญมาก หากปัจจุบันระบบรองรับ 30 พาเลทต่อชั่วโมง แต่มีแผนเพิ่มกำลังผลิตอย่างต่อเนื่อง การเลือกเครื่องที่รองรับเพียงความต้องการปัจจุบันอาจทำให้ต้องปรับระบบอีกครั้งในเวลาไม่นาน การวางระบบจึงควรมองทั้งงานวันนี้และความเป็นไปได้ในอีกหลายปีข้างหน้า โดยเฉพาะโรงงานที่มีแผนเพิ่มสายการผลิต ขยายคลัง หรือเพิ่มระบบ Automation ในอนาคต

สรุป

การนำเครื่องพันพาเลทเข้าไปทำงานร่วมกับคลังอัตโนมัติ ไม่ควรมองว่าเป็นเพียงการหาเครื่องมาวางต่อท้ายสายการผลิต แต่ต้องออกแบบให้เป็นส่วนหนึ่งของ Flow ทั้งระบบ ตั้งแต่ตำแหน่งรับพาเลท การเชื่อมต่อกับ Conveyor การรับส่งสัญญาณ การจัดพื้นที่ Buffer ไปจนถึงเส้นทางหลังพันเสร็จ ความเร็วของเครื่องเองก็ต้องสัมพันธ์กับจำนวนพาเลทที่เข้ามาและความสามารถของขั้นตอนถัดไป ก่อนออกแบบระบบจึงควรเก็บข้อมูลพาเลท ปริมาณงาน ลักษณะสินค้า และแผนเพิ่มกำลังผลิตให้ชัดเจน ยิ่งมองเห็นเส้นทางของพาเลทตั้งแต่ต้นจนจบมากเท่าไร ก็ยิ่งลดโอกาสเกิดคอขวดและการแก้ Layout ภายหลังได้มากขึ้น และทำให้เครื่องพันพาเลทสามารถทำงานร่วมกับระบบคลังอัตโนมัติได้อย่างต่อเนื่องและเหมาะกับการใช้งานจริง

คำถามที่พบบ่อย:

1. เครื่องพันพาเลทเหมาะกับคลังสินค้าที่ต้องการทำงานอัตโนมัติแบบไหน

เครื่องพันพาเลทเหมาะกับคลังหรือโรงงานที่มีการเคลื่อนย้ายพาเลทต่อเนื่อง และต้องการลดขั้นตอนการพันฟิล์มด้วยแรงงานคน โดยควรเลือกเครื่องให้สัมพันธ์กับจำนวนพาเลทต่อชั่วโมง ขนาดสินค้า และเส้นทางการลำเลียง หากมีแผนขยายกำลังผลิตในอนาคต ควรเผื่อความสามารถของเครื่องไว้ด้วย เพื่อไม่ให้ต้องปรับระบบใหม่เร็วเกินไป

2. คลังอัตโนมัติต้องมีพื้นที่ Buffer ก่อนและหลังจุดพันพาเลทหรือไม่

ในคลังอัตโนมัติการมีพื้นที่ Buffer ช่วยรองรับพาเลทในช่วงที่ความเร็วของแต่ละขั้นตอนไม่เท่ากัน เช่น พาเลทเข้ามาเร็วกว่าที่จุดพันจะทำงานเสร็จ พื้นที่รอจะช่วยลดการหยุดของระบบส่วนอื่น อย่างไรก็ตาม ไม่จำเป็นต้องทำ Buffer ขนาดใหญ่เสมอไป ควรพิจารณาจากปริมาณงานจริง ช่วงเวลาที่มีงานสูง และพื้นที่ที่มีอยู่

3. ระบบ Conveyor ต้องเชื่อมต่อกับเครื่องพันพาเลทอย่างไรจึงจะทำงานต่อเนื่อง

ระบบ Conveyor ควรสามารถรับและส่งพาเลทตามลำดับการทำงานของเครื่องพัน โดยต้องมีการตรวจสอบว่าพาเลทเข้ามาถึงตำแหน่งแล้วหรือยัง เครื่องทำงานเสร็จหรือไม่ และพื้นที่ด้านหน้าพร้อมรับพาเลทต่อหรือยัง การออกแบบส่วนนี้ให้ชัดตั้งแต่ต้นจะช่วยลดปัญหาพาเลทรอสะสม และทำให้การเคลื่อนย้ายสินค้าในระบบเป็นไปอย่างต่อเนื่องมากขึ้น

แหล่งอ้างอิง:
[1] สำนักงานพัฒนาวิทยาศาสตร์และเทคโนโลยีแห่งชาติ (สวทช.). อธิบดี ณัฐพล ดันงานวิจัยไทยขึ้นห้าง ตอบโจทย์ S-Curve ด้าน ‘เวสเทิร์น’ ย้ำเชื่อมั่นโลจิสติกส์ระบบ ASRS ของคนไทย (2565). เข้าถึงวันที่: 25 สิงหาคม 2569
[2] สถาบันคุณวุฒิวิชาชีพ (องค์การมหาชน). เดินเครื่องระบบสายพานลำเลียง (Belt Conveyor System) (ทบทวนครั้งที่ 1, 2567). เข้าถึงวันที่: 25 สิงหาคม 2569
[3] Silpakorn University e-Journal (มหาวิทยาลัยศิลปากร). นวัตกรรมวิทยาการหุ่นยนต์และระบบอัตโนมัติในคลังสินค้าอัตโนมัติเต็มรูปแบบในศตวรรษที่ 21 (2567). เข้าถึงวันที่: 25 สิงหาคม 2569